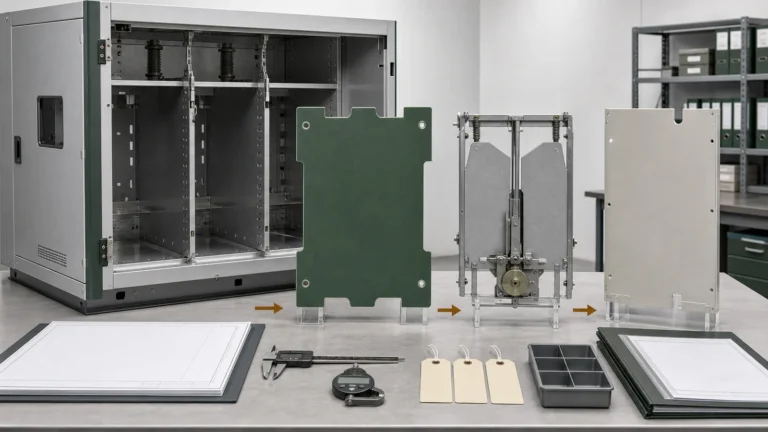
La liberación de componentes comienza con la identificación del lote, los planos aprobados, el estado, las interfaces, las pruebas y la autoridad de disposición.
Una lista de verificación de aceptación de componentes de aparamenta debe comprobar la identidad del lote, la revisión del plano, el estado de recepción, las dimensiones e interfaces críticas, las comprobaciones funcionales o eléctricas requeridas, la evidencia trazable y la autorización de disposición antes de su liberación al inventario o montaje. La coincidencia de cantidades, la apariencia impecable o un certificado del proveedor por sí solos no son suficientes. Cada verificación responde a una pregunta de conformidad diferente. Incluso los componentes de aparamenta de media tensión aceptados requieren un montaje controlado, una interfaz y ajuste correctos, y pruebas rutinarias o de fábrica del equipo completo. El objetivo de la aceptación de entrada es detener una pieza o lote no verificado antes de que su identidad se pierda dentro de un armario.
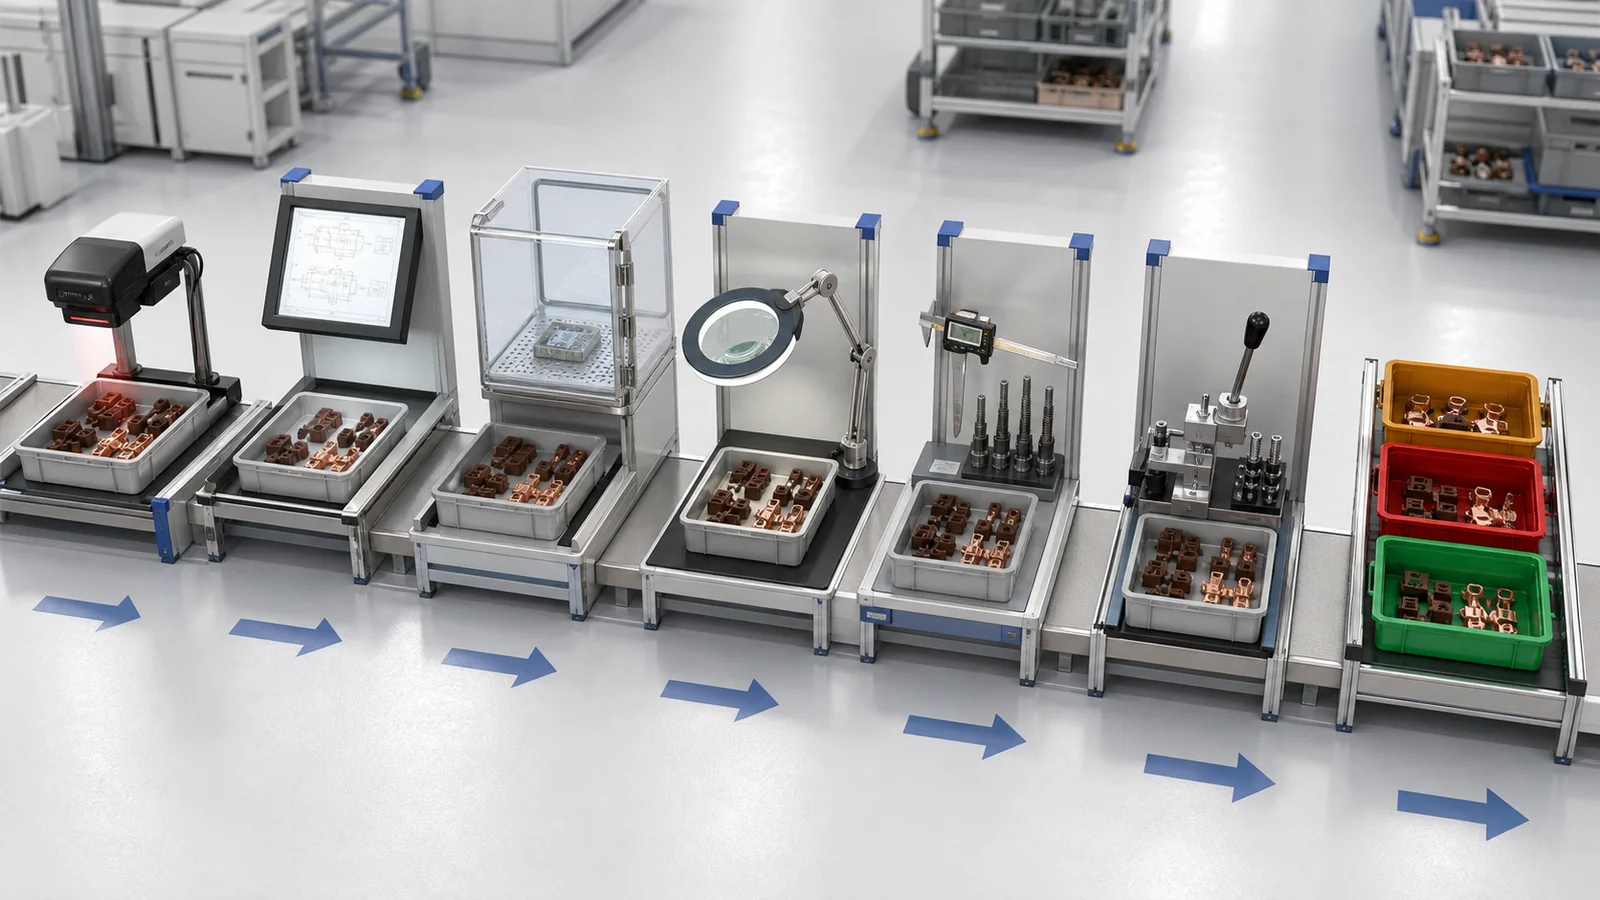
Utilice una puerta de liberación de lote, no una verificación de la lista de empaque.
Comience con una matriz de selección aprobada para el lote recibido. El alcance público de la norma IEC 62271-1:2017+AMD1:2021 abarca las especificaciones comunes para aparamenta y equipos de control de alta tensión de CA superiores a 1,000 V, mientras que las normas de producto específicas pueden añadir o modificar requisitos. Esta jerarquía es fundamental: la especificación de compra, el plano del componente, el plan de inspección, los datos del fabricante y la norma de producto aplicable definen los criterios de aceptación reales.
Puerta de sonido
Entrada requerida
Liberar evidencia
Decisión si está incompleto
Recibo e identificación
Línea de pedido, lista de empaque, marca física, referencia de lote/serie
Registro de identidad y cantidad
Conservar y recuperar la identidad
Base documental
Plano/revisión aprobado, especificación, plan de inspección/prueba, desviaciones
Registro de documentos coincidentes
Retener para reconciliación
Embalaje y almacenaje
Estado tal como se recibió e historial de conservación requerido
Fotografías y registro de almacenamiento
Cuarentena para revisión de estado
Estado visual
Lista de verificación de clases de defectos y familias definidas por el proyecto
Registro de inspección firmado
Aplique la ruta de retención/rechazo aprobada.
Dimensiones y ajuste
Dibujo, calibres, documento de control de interfaz
Registro de medición o calibre
Mantener antes del montaje
Función/eléctrica
Método, configuración, instrumento y criterio aprobados.
Registro de pruebas y observaciones
Mantener en espera hasta que exista evidencia válida.
Provisión
Conclusiones cerradas y autoridad de liberación
Estado de aceptación/retención/rechazo/retrabajo/concesión
Sin comunicado técnico
Cada lote pasa por las etapas de identificación, documentación, estado, dimensión, función, evidencia y disposición.
Las características críticas, principales y secundarias pueden controlar el muestreo y la disposición, pero sus definiciones son específicas de cada proyecto. No invente un Nivel de Calidad Aceptable (AQL), un tamaño de muestra, un número de aceptación ni una regla de rechazo automático. El plan de inspección aprobado debe identificar qué características requieren una verificación completa, cuáles pueden muestrearse y qué amplía la inspección tras un hallazgo.
Defina los límites del lote antes de comenzar el muestreo. La identidad del lote del proveedor, la fecha de fabricación o la colada (cuando corresponda), la revisión del plano, la cobertura del certificado, la unidad de embalaje y el historial de almacenamiento pueden requerir que una entrega se divida en varios lotes de inspección. Por el contrario, no se deben fusionar dos cajas simplemente porque el número de pieza parezca igual. El registro de inspección debe indicar la población aceptada y la ubicación física en la bandeja, palé o estante para que se pueda crear una retención que contenga todos los artículos afectados.
Congelar la identidad, la revisión de planos y la trazabilidad.
La revisión del documento precede a las comprobaciones dimensionales o funcionales. Una medición realizada con una revisión incorrecta puede ser precisa y aun así resultar inútil.
Compare la línea de pedido, la designación de la pieza, el fabricante/modelo, la tensión nominal o de control y la cantidad con la marca física.
Registre el número de lote, partida, colada o identificación serial según corresponda; no combine lotes no verificados por conveniencia.
Confirme el número de plano y la revisión comparándolos con el plan de inspección y cualquier muestra aprobada.
Vincule los certificados de material, resina, recubrimiento y prueba al tipo y lote recibidos, no solo al nombre del proveedor.
Revisar las desviaciones o concesiones aprobadas en cuanto a su alcance, característica afectada, lote y fecha de vencimiento.
Fotografie el embalaje antes de abrirlo si sospecha que está dañado, húmedo, contaminado, que le falta protección o que se ha manipulado incorrectamente.
Confirme los requisitos de almacenamiento y el historial de exposición antes de limpiar o trasladar las piezas a un stock no controlado.
Un certificado es una prueba documental, no un sustituto de la pieza. Si el documento describe un lote, código de producto o revisión diferente, el material recibido permanece retenido hasta que se resuelva la discrepancia en la trazabilidad. Cuando una clasificación depende de las especificaciones del proyecto, la arquitectura del sistema o el estudio de cortocircuito, la marca aceptada y los datos del fabricante deben coincidir con dicha base aprobada.
Mantenga el estado después de la inspección con el mismo cuidado que durante la misma. Las cantidades aceptadas, retenidas y rechazadas requieren ubicaciones físicas separadas o etiquetas de control inequívocas. Si un lote se divide después de una aceptación parcial, asigne nuevas referencias de sublote rastreables en lugar de editar la cantidad original sin un registro de auditoría. La transacción de inventario o ensamblaje debe hacer referencia al registro de liberación firmado, de modo que un artículo aceptado pueda vincularse posteriormente al gabinete en el que se instaló.
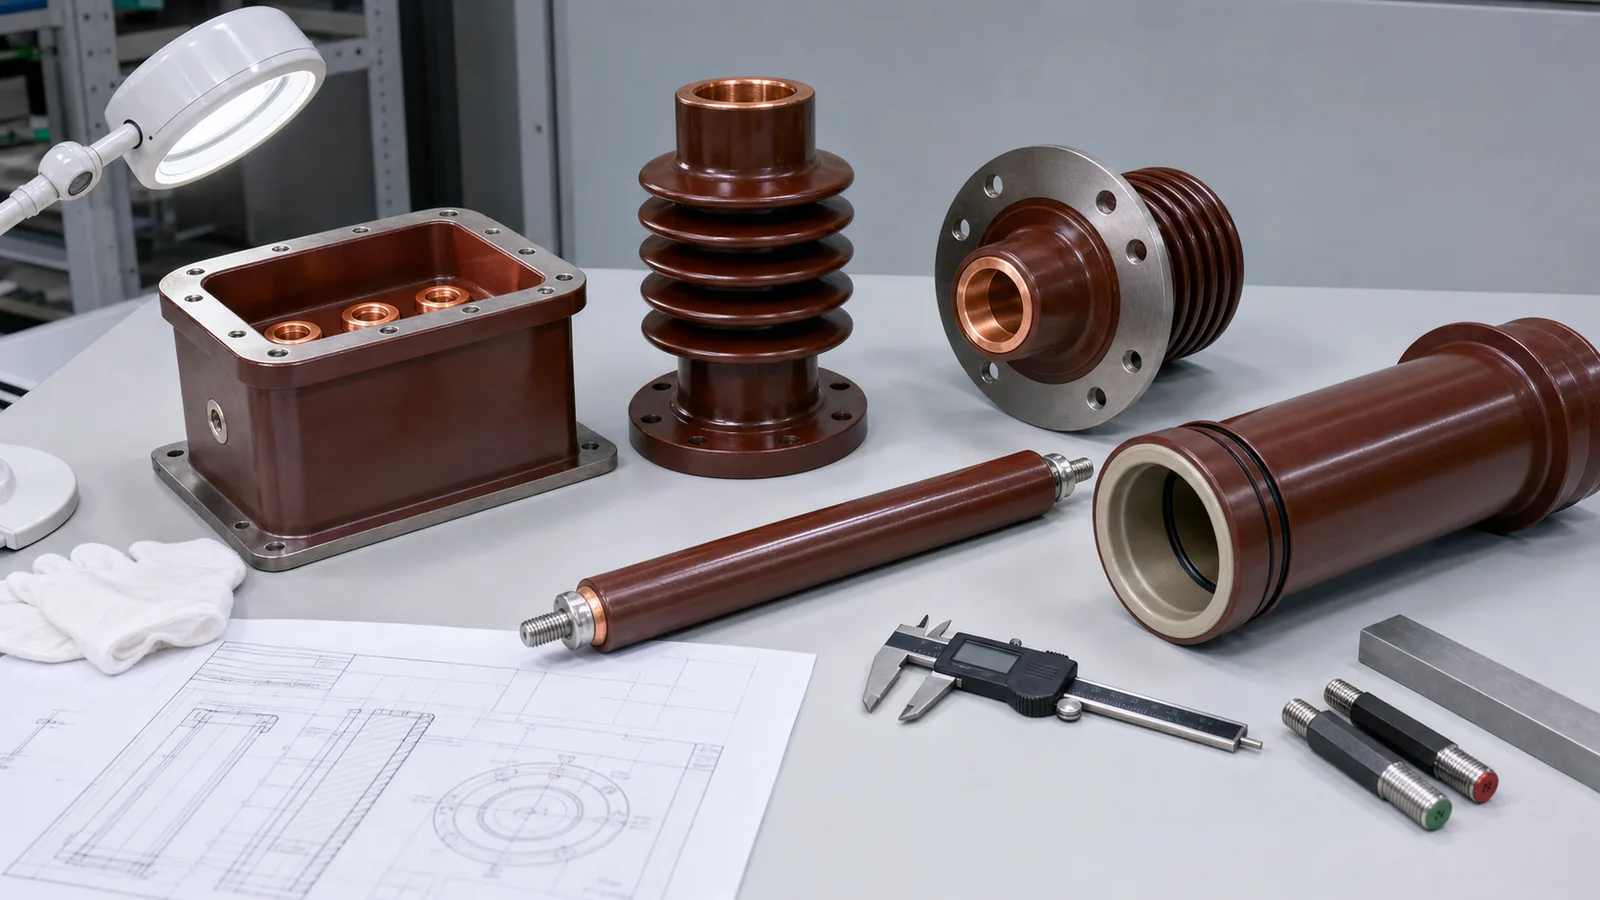
Inspeccione las piezas aislantes y las interfaces integradas.
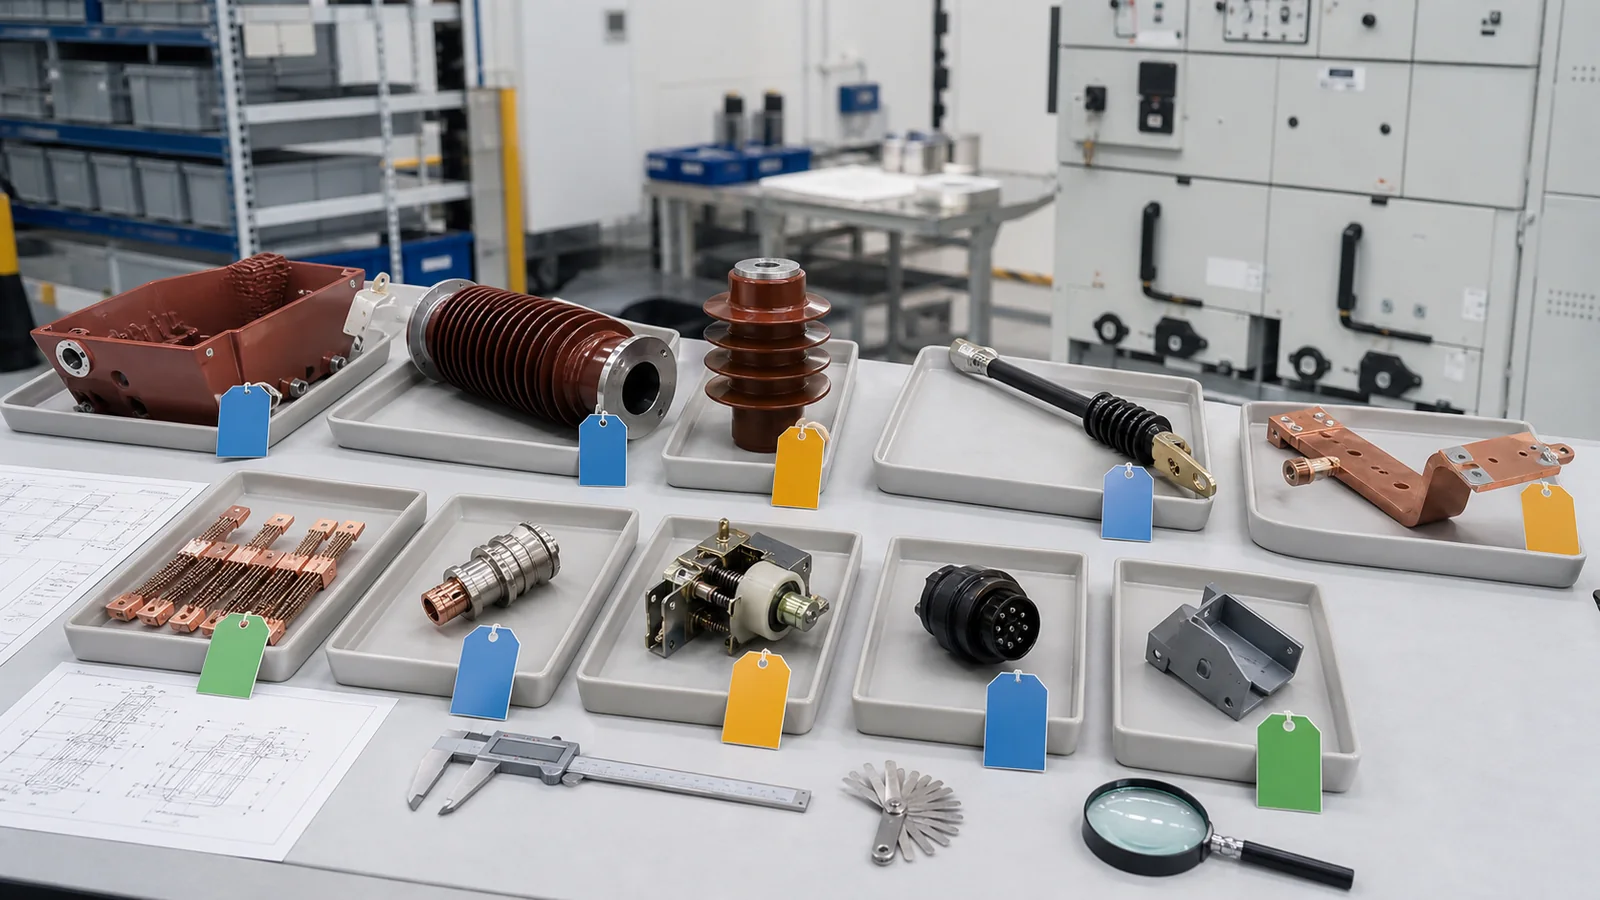
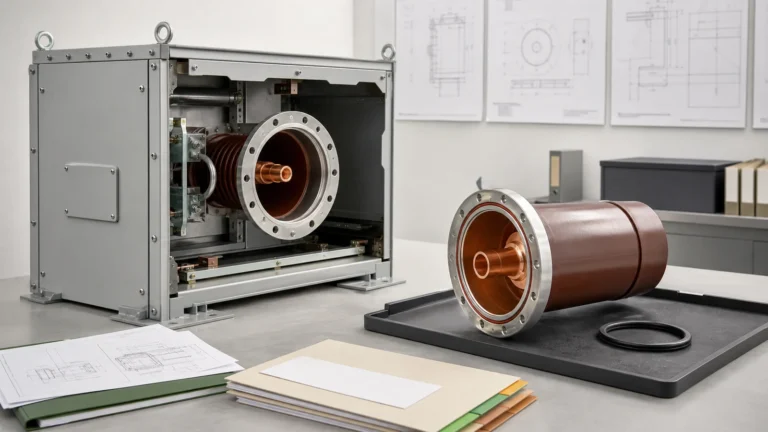
Las piezas aislantes combinan funciones dieléctricas, mecánicas y de ensamblaje. Por lo tanto, la inspección de entrada abarca tanto el cuerpo moldeado como cada interfaz integrada o de acoplamiento. Si bien las funciones básicas de una caja de contactos y un buje de pared difieren, la lógica de liberación es la misma: inspeccionar la superficie y las dimensiones exactas de las que depende el gabinete final.
Parte de la familia
Inspecciones visuales y de estado
Comprobaciones de dibujo/interfaz
Disparador de retención típico
Caja de contactos o buje de pared
Grietas, astillas, fibras expuestas, inclusiones superficiales, contaminación, marcas de seguimiento o de descarga eléctrica, humedad
Posición del conductor, patrón de brida/pernos, envolvente, geometría de fuga, roscas de inserción
Daños en una interfaz eléctrica o de montaje; discrepancia de revisión inexplicable
Aislador de resina o varilla de tracción
Grietas en las transiciones, deformación, daños en el ajuste final, estado de la superficie
Longitud, rectitud cuando se especifique, pasadores/roscas, geometría de fijación de carga
Sección cargada agrietada, rosca dañada, interfaz fuera de dibujo
manguito o espaciador GIS
Contaminación, defecto superficial, daños por manipulación
Alineación del conductor, patrón de brida, superficie de sellado y geometría de la ranura
Interfaz de sellado rayada o contaminación en una superficie controlada.
La aceptación de las piezas aislantes abarca el estado de la superficie, los insertos integrados, la alineación de los conductores, la geometría de montaje y las interfaces controladas.
No limpie ni seque una pieza sospechosa antes de registrar su estado de recepción. Un proceso de limpieza aprobado puede eliminar la contaminación, pero no borra la no conformidad original ni demuestra que la humedad, el impacto o la exposición térmica no hayan causado daños ocultos. La reinspección debe abarcar las superficies y características afectadas después de cualquier acción autorizada.
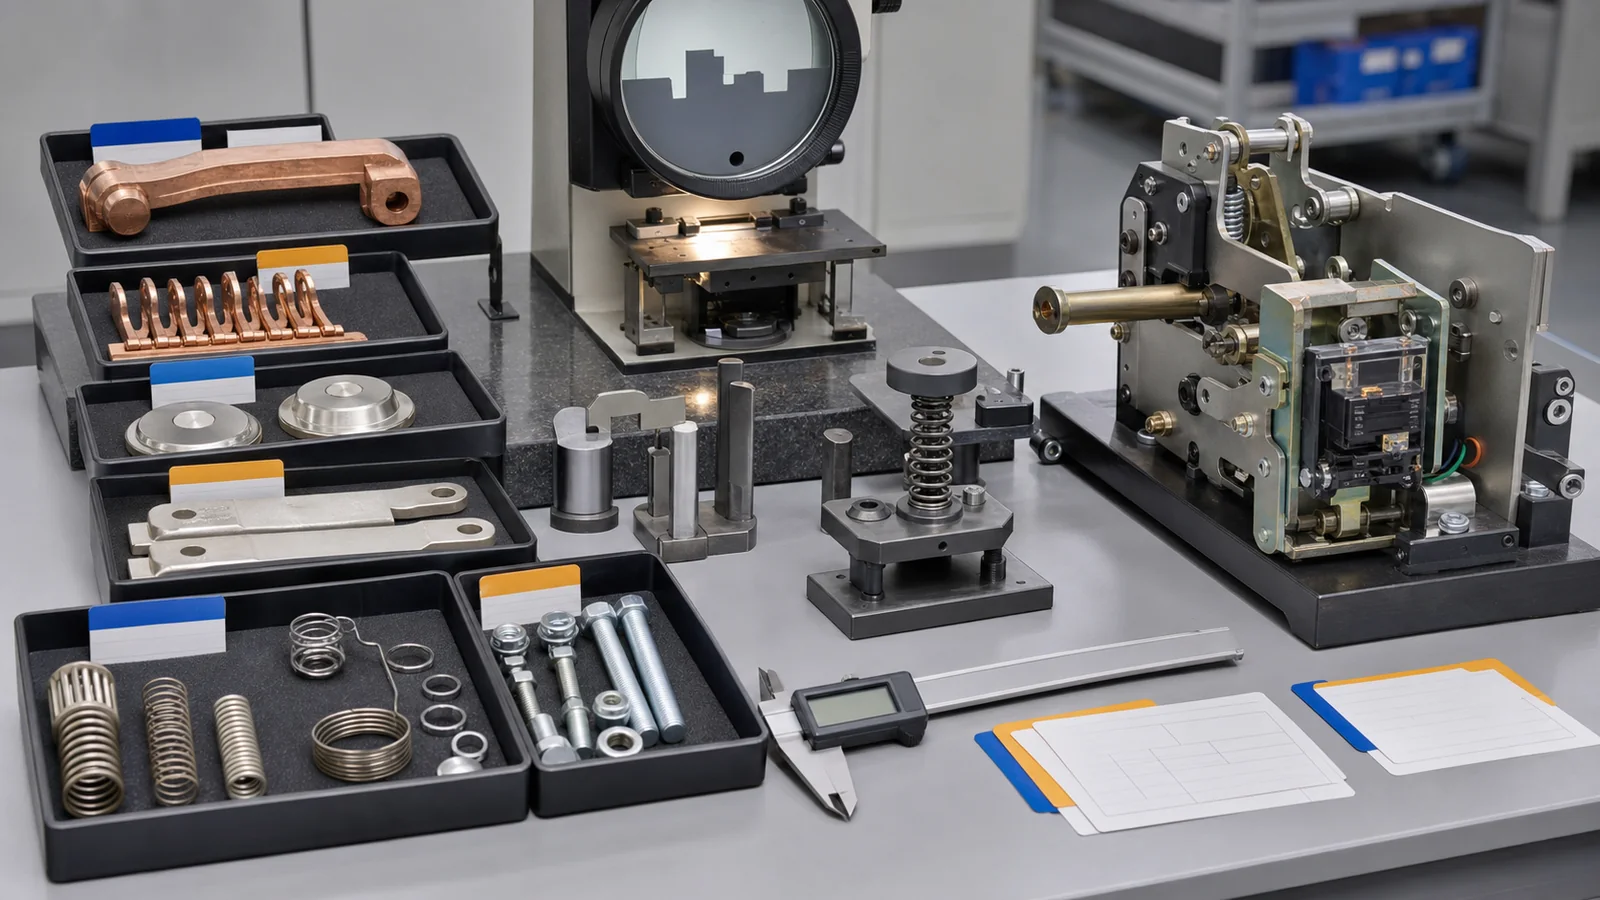
Inspeccione los contactos y las partes de la trayectoria principal de la corriente.
Los brazos de contacto, los contactos tipo tulipán, los contactos fijos, los contactos planos, los dedos, los resortes, las abrazaderas, las superficies de unión y los componentes metálicos requieren una revisión controlada del recorrido de la corriente.
Grupo de verificación
Qué verificar
Límite de evidencia
Identidad y material
Designación de pieza/revisión, tratamiento o chapado, lote, relevancia del certificado
No deduzca la calidad o el recubrimiento basándose únicamente en el color.
Diámetro de acoplamiento, geometría de acoplamiento, orificio/saliente, asiento del resorte, rosca e interfaz del sujetador
Utilice planos aprobados y calibres calibrados.
Función de resorte/contacto
Movimiento libre, condición de los dedos, retención y cualquier método de banco definido
No se aplica ningún valor de presión de contacto universal.
Verificación eléctrica
Trayectoria de resistencia de contacto aprobada, puntos de conexión, instrumento, condición de prueba y criterio.
Un simple número de resistencia no es prueba de aceptación
Las comprobaciones de contacto y de mecanismos permiten diferenciar la identidad del lote, el estado de la superficie, las dimensiones, el movimiento y las pruebas de homologación.
La resistencia de contacto solo tiene sentido en una configuración definida. Una lectura de banco de una pieza aislada no es automáticamente comparable con la ruta de corriente principal ensamblada. Si se especifica una prueba de entrada, registre la ruta medida, los puntos de conexión, el estado del instrumento y la calibración, las condiciones ambientales y la fuente de aceptación. De lo contrario, posponga la medición hasta el ensamblaje especificado o la prueba de rutina en lugar de establecer un límite no oficial.
El mismo límite se aplica a un conjunto de poste de vacío : la identidad de entrada y el estado visible/de la interfaz no demuestran el rendimiento de carrera, fuerza de contacto, sincronización, aislamiento o interrupción en el mecanismo y gabinete finales.
Inspeccione los mecanismos, las piezas del instrumento y los accesorios del gabinete.
Los mecanismos y accesorios requieren tanto comprobaciones de identidad como comprobaciones funcionales limitadas.
Componentes operativos: verifique el modelo del mecanismo, la tensión de control, los ejes, las articulaciones, los resortes, los pestillos, los pasadores, los anillos de retención, los interruptores auxiliares, las bobinas, las marcas de los terminales y los herrajes suministrados. Si el plano permite una operación en banco, registre la posición del dispositivo, el recorrido o las posiciones de referencia, las observaciones y el resultado. Una marca de tensión de control poco clara o una bobina ilocalizable constituyen una condición de espera, pero no un motivo para asumir el valor del gabinete.
Transformadores de corriente (TC), transformadores de tensión (VT), sensores e interfaces secundarias: relación/rango de coincidencia, clase de precisión, carga, polaridad, estado de los terminales, asignación de pines del conector secundario, función de bloqueo y referencia del plano, cuando corresponda. Este marco no reemplaza el método de prueba eléctrica aprobado para dicho dispositivo.
Calentadores, indicadores, persianas, deflectores y tabiques: verifique su identidad, clasificación (cuando corresponda), deformación, pivotes, retención, patrón de montaje, herrajes suministrados, libre movimiento y ajuste de la interfaz. Una persiana que se mueve sobre un banco de pruebas requiere una instalación correcta y la verificación del enclavamiento. Un conector secundario que se acopla fuera del gabinete requiere comprobaciones de cableado y funcionamiento en el sistema ensamblado.
Registre lo que el dispositivo de banco puede y no puede reproducir. Para un accesorio de mecanismo, esto puede incluir referencias de montaje, entrada manual, estado de enclavamiento/reinicio observado, indicación de contacto auxiliar y cualquier atasco anormal. Para un CT, VT, sensor, calentador o conector secundario, puede incluir la identificación del terminal y la verificación aprobada exacta realizada. No etiquete una pieza. function passed cuando el registro no contiene ninguna configuración, criterio, observación o inspector responsable.
La prueba de aceptación en banco solo verifica la pieza recibida bajo la configuración registrada. No establece la sincronización del gabinete, la precisión de la protección, la rigidez dieléctrica, el enclavamiento ni el rendimiento ante cortocircuitos.
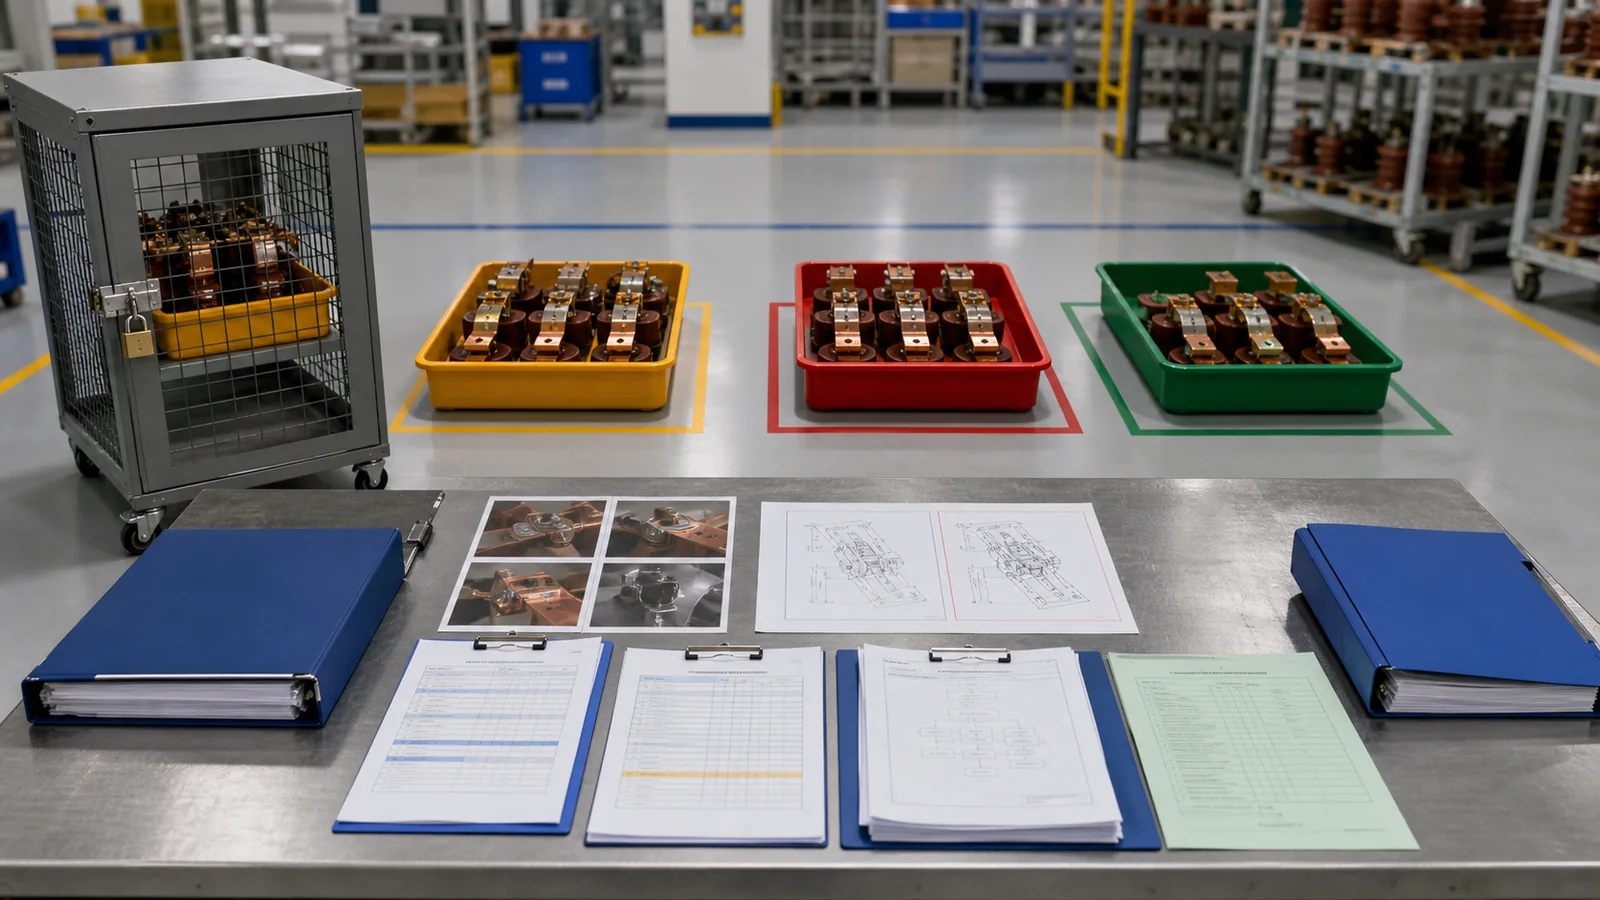
Controlar los registros de no conformidades, reinspección y liberación.
La disposición debe permanecer vinculada al lote físico y al paquete de datos. Utilice controles de segregación y estado que impidan que un artículo retenido ingrese al inventario o al ensamblaje.
Estado
Control requerido
Pruebas de cierre
Aceptar
Todas las puertas están completas y no hay hallazgos abiertos.
Registro de liberación del lote firmado y destino
Mantener
Segregar, marcar el estado, describir la evidencia o el hallazgo faltante
Decisión autorizada de aceptar/rechazar/rehacer/conceder
Rechazar o reemplazar
Conservar la evidencia del defecto y del lote; notificar al proveedor/propietario del proceso responsable.
Disposición rechazada o nuevo lote que completa la aceptación de entrada completa
Rehacer
Aprobar el método, el alcance, la responsabilidad y la reinspección antes de actuar.
Registro del estado en que se encontró, registro de retrabajo y reinspección superada.
Concesión/desviación
Evaluación de ingeniería limitada a la característica, cantidad y lote nombrados.
Concesión autorizada vinculada al registro de liberación
Reinspección
Defina el alcance ampliado después de un muestreo incompleto, una condición cambiada o una reelaboración.
Nuevo resultado que abarca el alcance aprobado.
Revisión de ingeniería representativa, no un pedido de XIYA ni una no conformidad del cliente. Tres lotes recibidos contienen cajas de contactos de resina, contactos tipo tulipán y accesorios para el mecanismo de operación. Las cantidades coinciden con la lista de empaque, pero las cajas de contactos presentan revisiones de planos mixtas, no se puede vincular un certificado de recubrimiento al lote de contactos, los insertos roscados carecen de una verificación de calibre registrada y un accesorio del mecanismo tiene una marca de voltaje de control poco clara. No se reclama ningún proveedor, cantidad, medida ni disposición final.
La respuesta correcta es retener lotes separados. Concilie las revisiones de la caja de contactos, recupere la evidencia relevante del lote de contactos, verifique las interfaces roscadas definidas en el plan de inspección y confirme el marcado de los accesorios. Luego, autorice la aceptación, el reprocesamiento, la concesión, el reemplazo o el rechazo apropiado para cada lote. La aceptación generalizada por coincidencia de cantidades no está controlada; el rechazo general antes de la recuperación de la evidencia específica también puede ser prematuro.
La segregación por lotes y la trazabilidad de las disposiciones impiden que los componentes retenidos o reprocesados entren en el conjunto de montaje sin autorización.
El registro final debe conservar la identidad, los planos, los certificados, las fotos de recepción, los resultados de las mediciones/calibraciones, las comprobaciones funcionales/eléctricas, el estado de los instrumentos, los hallazgos, la contención, las acciones correctivas, la reinspección, las concesiones, las firmas y el destino de la liberación. Los componentes aceptados entran entonces en el montaje controlado y en el proceso FAT (Ensayo de Aceptación en Fábrica) del cuadro de distribución correspondiente ; la aceptación de entrada no lo sustituye.
Antes de trasladar el lote, verifique las cantidades aceptadas, rechazadas, devueltas, reprocesadas y desechadas con el recibo original. Confirme que las etiquetas de retención temporal se hayan reemplazado por el estado de control final y que la documentación obsoleta no se transporte con las piezas aceptadas. Este cierre evita que una decisión de inspección correcta se vea comprometida por una manipulación deficiente del material.
Para la revisión del plan de aceptación, envíe la especificación de compra, los planos de los componentes, el plan de inspección y los documentos del lote a través del canal de consultas técnicas de XIYA POWER . La compatibilidad, el cumplimiento y la liberación están sujetos a la revisión de las pruebas.
Preguntas frecuentes
¿Qué debe incluir la inspección de entrada de un componente de un cuadro de distribución eléctrica?
Incluya la identidad y la revisión, el estado del embalaje/almacenamiento, el estado visual, las dimensiones críticas y el ajuste, las comprobaciones funcionales/eléctricas requeridas, los certificados de trazabilidad del lote, los hallazgos y una resolución firmada.
¿Es suficiente la inspección visual para aceptar los componentes de los cuadros eléctricos?
No. Puede identificar daños o contaminación visibles, pero no puede demostrar la revisión, las dimensiones, el ajuste, el funcionamiento, el rendimiento eléctrico ni la relevancia del certificado.
¿Qué dimensiones deben comprobarse en el aislamiento y en las piezas de contacto?
Verifique las características asignadas por el plano aprobado y el plan de inspección: geometría de acoplamiento, alineación del conductor o contacto, patrones de pernos, insertos integrados, roscas, interfaces de sellado y otras dimensiones que dependen del gabinete.
¿Cuándo se debe medir la resistencia de contacto durante la aceptación de un componente?
Solo cuando el plan de inspección aprobado defina la configuración de entrada, la ruta, el método, el instrumento, las condiciones y el criterio. De lo contrario, se realizará en la etapa de montaje del equipo especificada.
¿Cómo deben manipularse las piezas de aislamiento dañadas o contaminadas?
Separe y registre el estado en que se recibió la pieza antes de limpiarla. Utilice un procedimiento de disposición y reinspección aprobado; no libere la pieza simplemente porque se pueda eliminar la contaminación.
¿Qué registros deben conservarse después de la aceptación del componente?
Conservar la identidad del lote, las comprobaciones de documentos/revisiones, las fotos de recepción, los resultados de inspección y medición, los certificados, las referencias de los instrumentos, los hallazgos, los registros de retrabajo o concesión, la reinspección, las firmas y el destino de la liberación.
Caramelo Zhao
Directora de Ventas en XIYA POWER, coordina las solicitudes de cotización técnicas para aparamenta de media tensión, interruptores de carga, seccionadores, fusibles, pararrayos y equipos de distribución relacionados. Candy Zhao brinda apoyo en la comunicación de cotizaciones, planos, solicitudes de informes de prueba, bases de entrega y detalles de pedidos de exportación para empresas de servicios públicos, contratistas EPC, fabricantes de paneles y distribuidores.