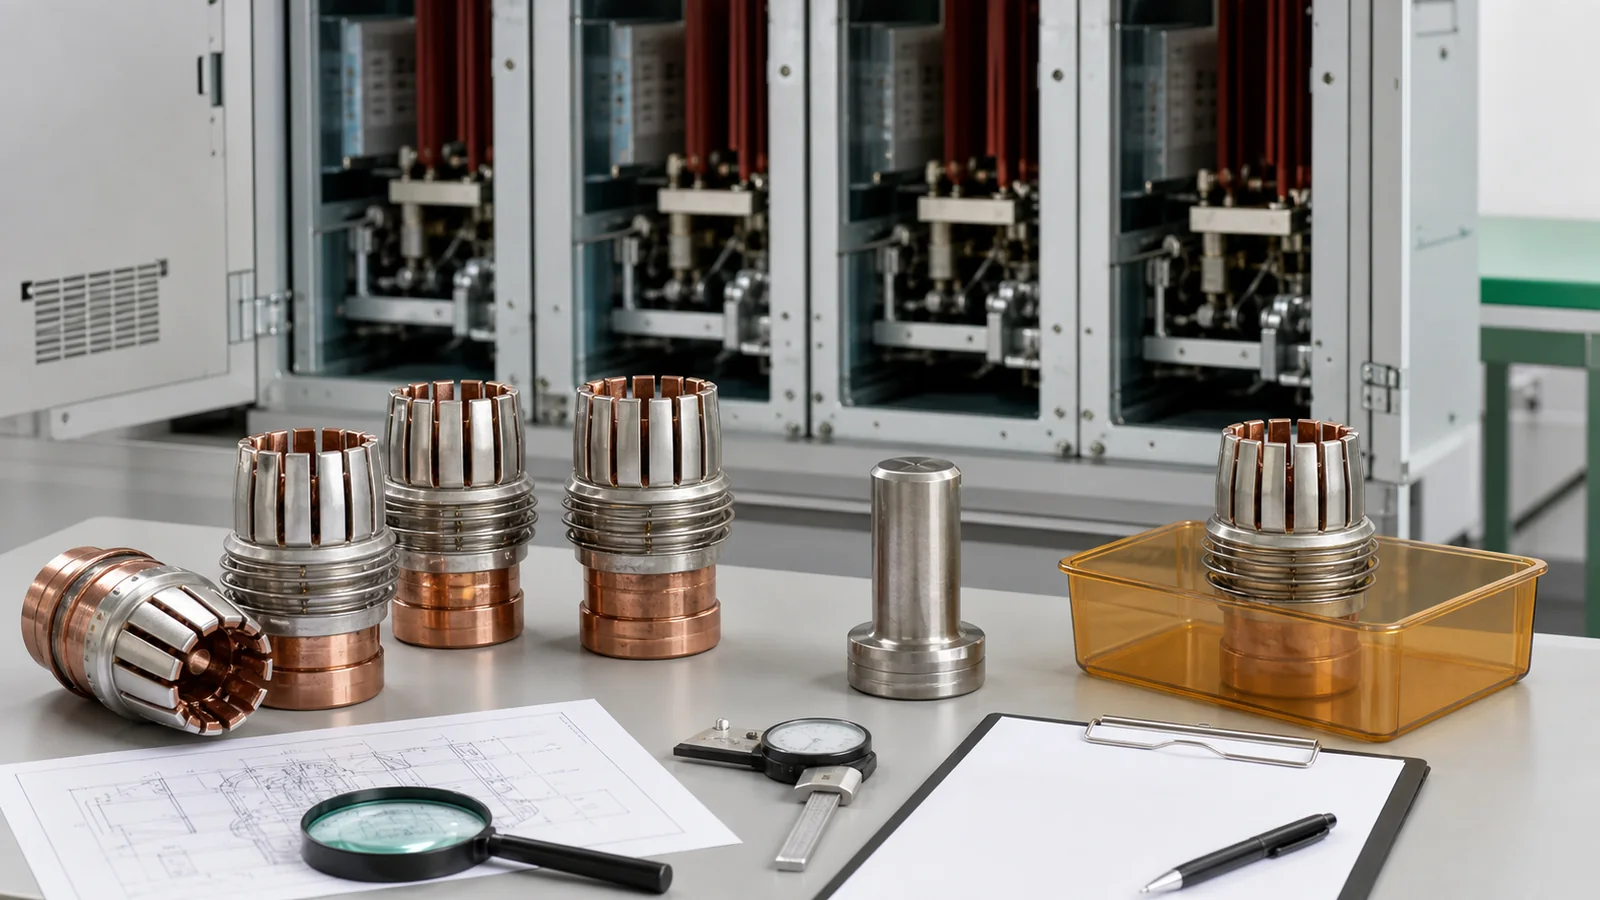
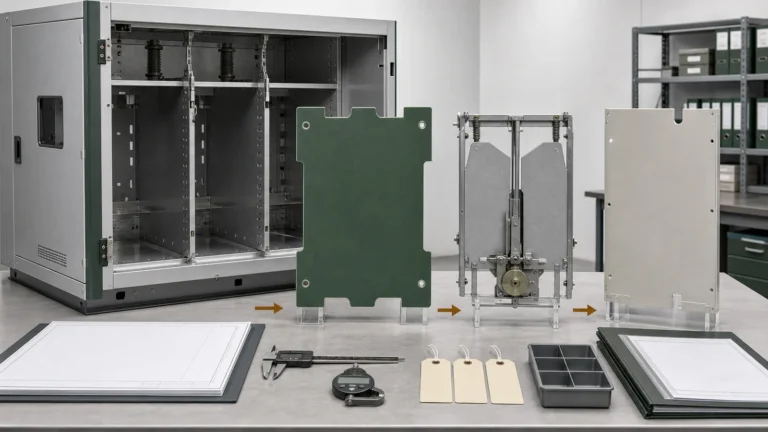
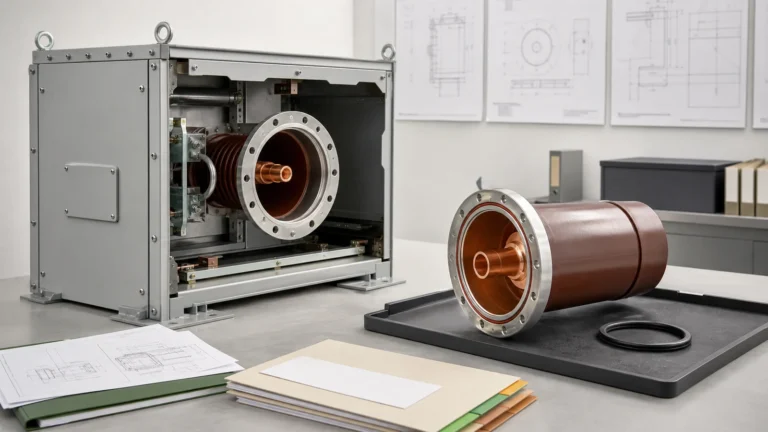
Contactassemblages worden vrijgegeven uit een gecontroleerd pakket dat is getoetst op identiteit, mechanische eigenschappen, druk, uitlijning, beplating en bewijsmateriaal.
Een inspectie van een schakelcontactassemblage mag een onderdeel pas vrijgeven wanneer de identiteit, de mechanische staat, de druktest, de installatie-uitlijning, de staat van de beplating en de documentatie allemaal overeenkomen met een goedgekeurde acceptatie-instantie. Een schoon uiterlijk, een overeenkomend label, een handmatige druktest of een enkele weerstandsmeting zijn niet voldoende. De inspecteur moet de assemblage en de bijbehorende interface controleren als één gecontroleerde stroomverbinding.
Vaste, tulpvormige en vlakke contacten gebruiken verschillende geometrieën, maar de vrijgavelogica is consistent: controleer het gecontroleerde onderdeel en de revisie, inspecteer de vingers en het veermechanisme, verifieer de druk of de aangrijping volgens de voorgeschreven methode, controleer het geïnstalleerde testpatroon en sluit elke afwijking af voordat de vrijgave plaatsvindt.
Leg de acceptatiecriteria vast vóór de inspectie.
De inspectie begint met de documenten, niet met de verpakking. De acceptatiecriteria kunnen een goedgekeurde tekening en revisie, product- of assemblagespecificatie, inspectieprocedure, projectvereiste of formeel goedgekeurde afwijking zijn. Een waarde die is overgenomen uit een andere kast of gekopieerd van een ongecontroleerd leveranciersblad is geen vrijgavecriterium.
Ontbrekend, vervangen of niet-overeenkomend record
Deeltekening en herziening
Geometrie, oriëntatie, materiaal en interface
Ongecontroleerde of onjuiste revisie
Kast-/stroomonderbrekerpositie
Lijn-/belastingszijde en geïnstalleerde referentie
De positie of oriëntatie is onduidelijk.
Batch- of lotnummer
Traceerbaarheid en inspectieomvang
Gemengde of niet-geïdentificeerde partij
Materiaal-/galvaniseervereisten
Identiteit van de coating en basis voor acceptatie
De vereiste ontbreekt of is niet gekoppeld.
Inspectieplan
Methode, steekproefneming, hulpmiddelen en registraties
De methode of het toepassingsgebied is niet goedgekeurd.
Afwijkingsregister
Voorwaardelijke acceptatie of herziening
De open indeling beïnvloedt het artikel.
Het verslag moet ook de aansluitende arm of tap, het toepasselijke hulpstuk, de status van het instrument en wie herwerk mag goedkeuren, vermelden. Ontbrekende gegevens worden vóór de inspectie verwerkt; ze worden niet later als administratieve aantekeningen vastgelegd nadat het onderdeel al is geaccepteerd.
Verzamel al deze bronnen in één inspectiepakket voordat het product de werkbank bereikt. Het pakket moet aangeven welke tekening of gegevensblad van de fabrikant onder de aankoopgegevens valt, welke projectspecificatie aanvullende eisen stelt, welk inspectieplan de dekking definieert en welk testrapport elke toepasselijke controle afsluit. Het moet ook bewijsmateriaal van de leverancier scheiden van controles die na installatie zijn uitgevoerd. Dit voorkomt dat een coatingcertificaat wordt behandeld als een resultaat van een geïnstalleerde interface, of dat een rapport op kastniveau wordt toegewezen aan een los vervangend contact zonder een toepasbaarheidsbeoordeling. De inspecteur moet elke vrijgavecel kunnen herleiden tot één specifieke bron en revisie.
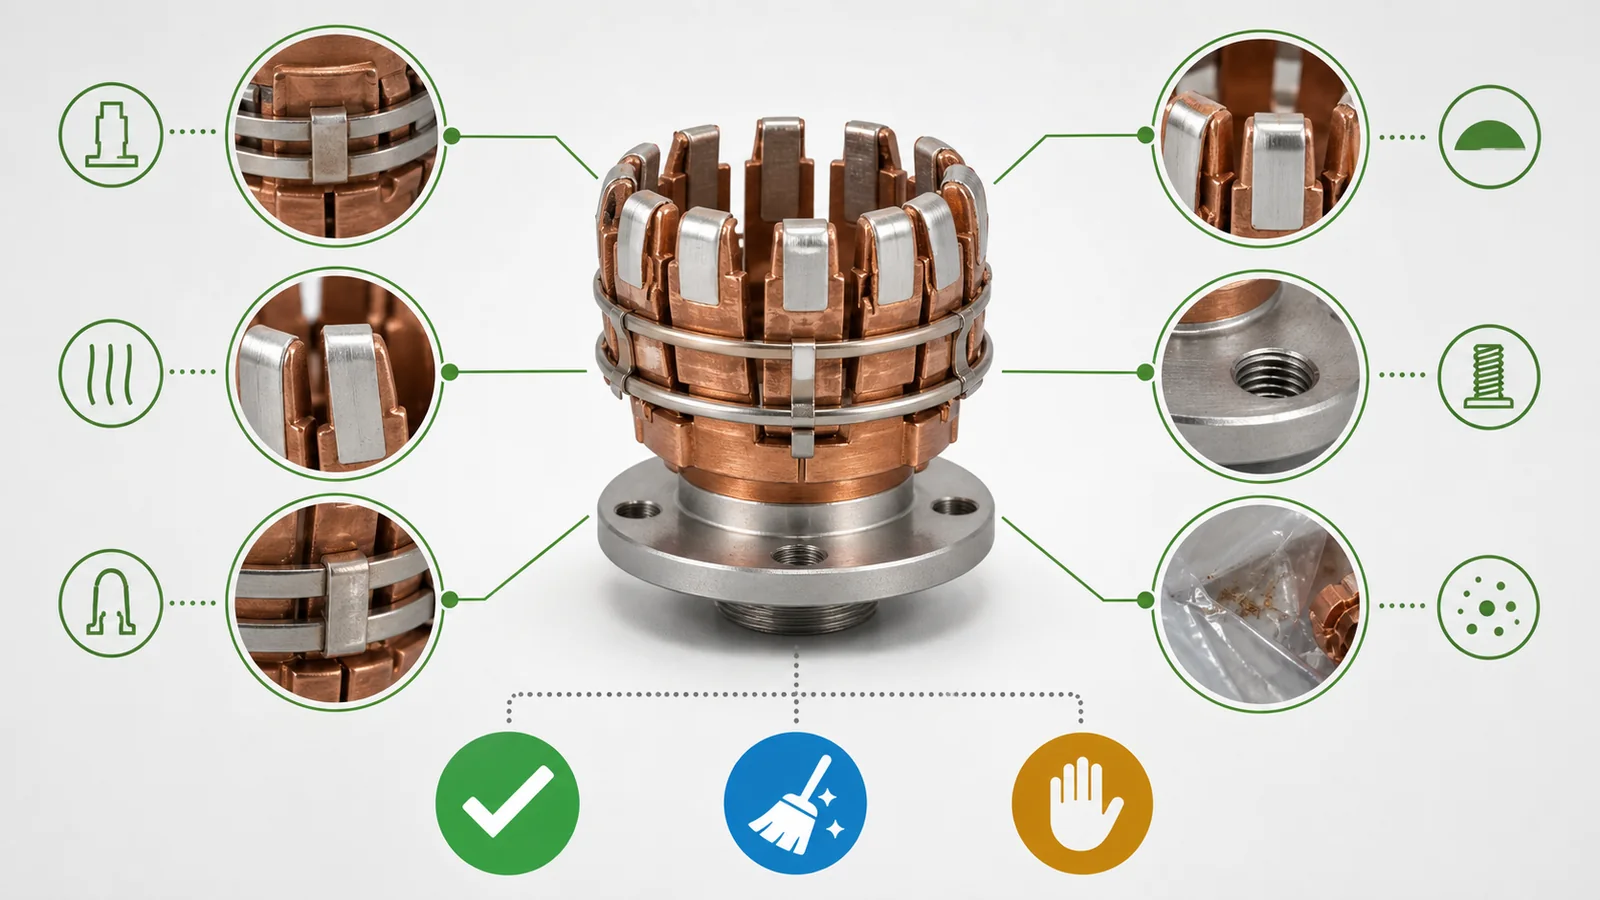
Controleer de identiteit, vingers, veren en de ontvangstconditie.
Registreer schade aan de verpakking, vocht, verontreiniging of stoten voordat de toestand verandert door hantering. Controleer vervolgens de onderdeel-ID, revisiemarkering, oriëntatie, lotnummer en benodigde hardware aan de hand van de gecontroleerde registratie. Het aantal contactpunten is alleen bruikbaar als een kenmerk voor de overeenkomst met de tekening; het bewijst niet de druk, geometrie of stroomvoerende capaciteit.
Krassen, beschadiging van de coating, vreemde deeltjes, blootliggende ondergrond
Registreer en classificeer aan de hand van het goedgekeurde criterium.
Gebruik drie praktische statussen. 'Registreren en reinigen' is van toepassing wanneer een goedgekeurde reinigingsmethode verontreiniging kan verwijderen zonder het oppervlak te veranderen. 'Herwerken en opnieuw inspecteren' vereist een goedgekeurde handeling en een herhaalde controle aan de hand van het oorspronkelijke criterium. 'Quarantaine in afwachting van afhandeling' is van toepassing wanneer schade, ontbrekende onderdelen, vervorming of een niet-geclassificeerde oppervlakteconditie vrijgave verhindert. Een defect bewijst op zichzelf geen elektrische storing, maar het blokkeert wel de acceptatie totdat de gevolgen ervan zijn vastgesteld en de afhandeling is gecontroleerd.
Bij de ontvangstinspectie worden reinigbare onderdelen, goedgekeurde herstelwerkzaamheden en vastgehouden defecten gescheiden voordat druk- of installatiecontroles beginnen.
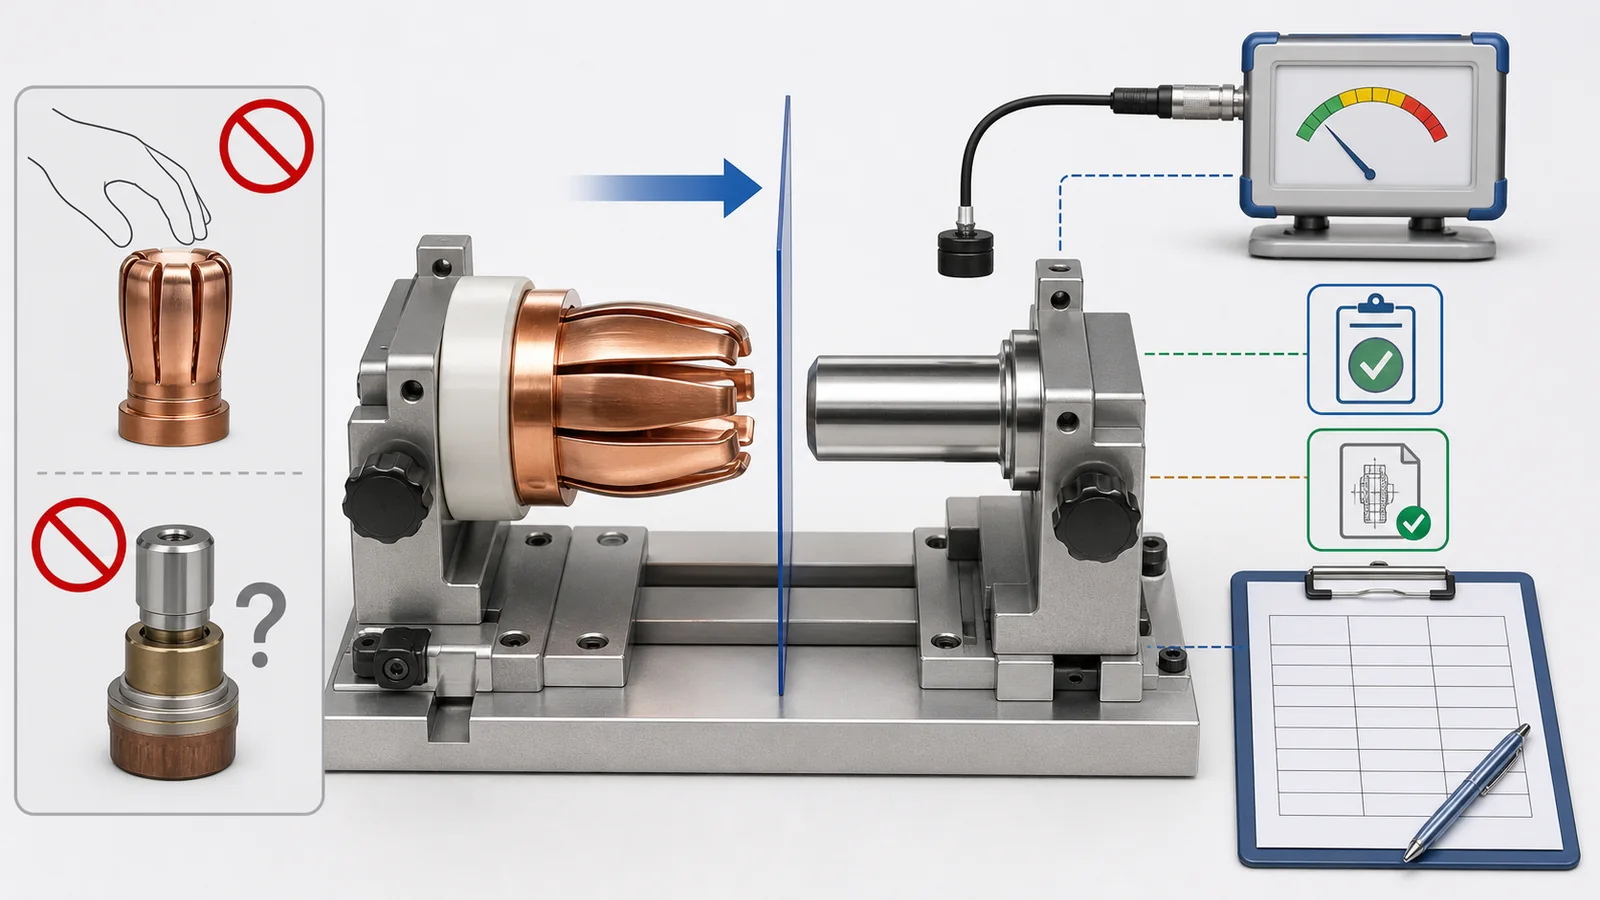
Controleer de druk en de aanwezigheid van veren volgens de goedgekeurde methode.
Aanraken is geen druktest. Visuele veercompressie, voelen met de hand of vergelijking met een niet-geverifieerd monster levert geen traceerbaar resultaat op en kan niet worden herhaald aan de hand van hetzelfde criterium. De goedgekeurde druk- of contactmethode moet de testopstelling of het meetinstrument, de krachtrichting, het contactreferentiepunt, het criterium op assemblageniveau of voor individuele vingers, de inspectieomvang, de acceptatiebandbreedte en het registratieformaat definiëren.
Een acceptabele controle van de losse montage bewijst niet dat de montage correct is uitgelijnd. Omgekeerd bewijst een abnormaal resultaat van de montage niet dat alleen het contact defect is. De geometrie van de koppeling, de montagepositie, de locatie van de contactdoos en de uittrekbeweging kunnen de lastverdeling beïnvloeden. Het verslag moet daarom onderscheid maken tussen een componentcontrole en een controle van de montage-interface.
Bewijsmateriaal verkregen door druk is alleen geldig wanneer de methode, het instrument, de referentiegegevens van de opdracht, de acceptatiebron en de artikelregistratie gecontroleerd zijn.
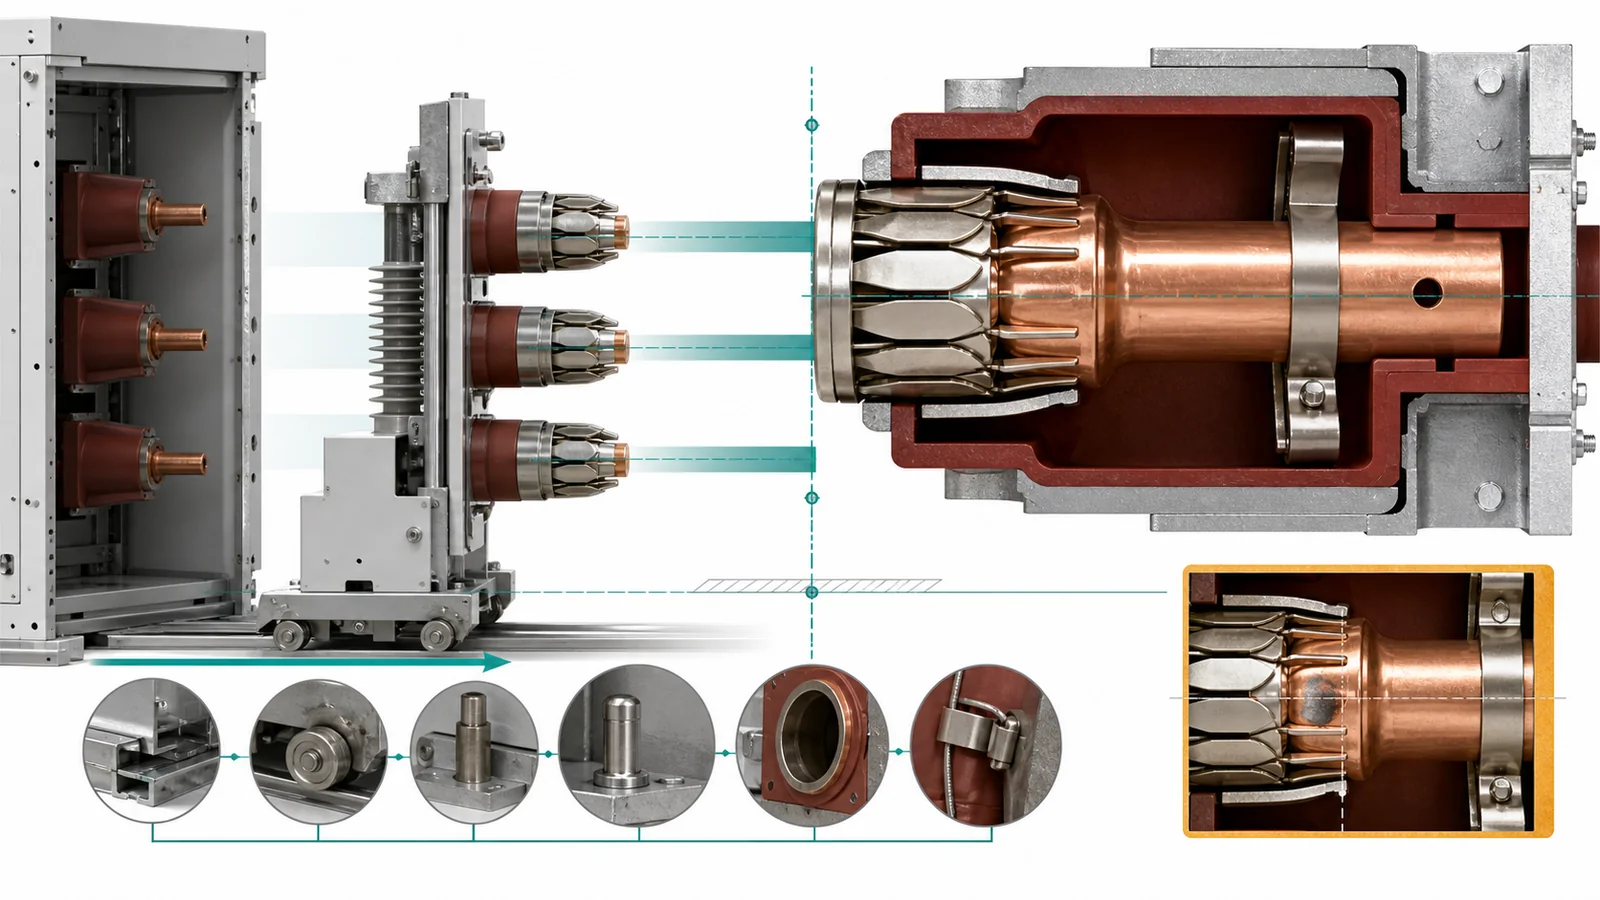
Controleer de afstemming, de betrokkenheid en de volledige interface.
De geïnstalleerde acceptatiecontroles controleren de hartlijn, concentriciteit, aanlooprichting, aangrijppositie, vingeropening, veerretentie en fase-tot-fase consistentie ten opzichte van de goedgekeurde montagereferentie. De tegenarm of spie moet zonder zichtbare zijdelingse belasting inbrengen en het contactspoor of het testpatroon moet redelijk verdeeld zijn volgens de gespecificeerde inspectiemethode.
Het contact, de koperen arm, de interface van de contactdoos , de montagestructuur en de uittrekbare truck vormen één mechanische keten. Een asymmetrisch testpatroon kan ontstaan bij het contact, het tegenstuk, een afwijking in de hartlijn, de aanloop van de truck of de aanslag in de servicepositie. COMP-02 controleert deze reeds geselecteerde assemblage; dimensionale afstemming van vervangende onderdelen blijft een aparte beslissing.
Observatie
Mogelijke interface
Vereiste controle
Vrijgavestatus
Asymmetrisch getuigenpatroon
Zijdelingse belasting of hartlijnverschuiving
Positie van de arm/spil en uitlijning van de montage
In afwachting van onderzoek
Gedeeltelijke betrokkenheid
Benadering of positie referentie
Vrachtwagenreis en goedgekeurde referentie voor de opdracht
Wacht op betaling
Lenteverschuivingen tijdens verloving
Veerzitting, vingergeometrie of zijdelingse belasting
Vergelijk alle posities met één gecontroleerde referentie.
Betrokken set vasthouden
Constante betrokkenheid en behouden veren
De interface volgt de goedgekeurde referentie.
Leg bewijsmateriaal vast en voer grondige controles uit.
Geschikt voor vrijlating
De controle van de servicepositie voltooit de controle van een uittrekmechanisme. Hiermee wordt vastgesteld dat de truck de goedgekeurde positie bereikt en dat de koppeling de assemblage niet verplaatst. Forceer een mechanisme niet om het controlepatroon er acceptabel uit te laten zien.
De installatie van de verbinding is afhankelijk van de complete mechanische keten, niet alleen van de losse contactpunten.
Beoordeel de coating en elektrische gegevens zonder shortcuts.
De identiteit van de galvanische laag wordt bepaald aan de hand van de tekening, materiaaleisen of het bijbehorende coatingcertificaat, niet alleen de kleur. Inspecteer de vereiste contactoppervlakken op dekking, afbladderen, blaasvorming, schilfering, blootliggend substraat, diepe krassen, deuken, verontreiniging, oxidatie en resten. Classificeer elke bevinding aan de hand van de goedgekeurde bron; indien die bron de toestand niet definieert, dient u deze ter beoordeling door een ingenieur te bewaren in plaats van een algemene cosmetische regel te hanteren.
Geïmproviseerde schuurmiddelen of agressief polijsten zijn geen acceptabele methoden. Ze kunnen de coating verwijderen, het contactoppervlak veranderen en de oorspronkelijke staat verbergen. Reiniging en herstelwerkzaamheden vereisen een goedgekeurde methode, gevolgd door een herinspectie.
Contactweerstandsgegevens zijn alleen ondersteunend bewijs wanneer de procedure, het instrument, de aansluitpunten, de acceptatiebron en het geteste stroompad gedefinieerd zijn. Een los componentresultaat is niet hetzelfde als het complete geïnstalleerde pad door de verbindingsinterface en de aangesloten geleiders. Gebruik één meting niet om beschadigde hardware, slechte uitlijning of onduidelijke beplating te negeren.
Houd de bewijshiërarchie expliciet. Een coatingcertificaat ondersteunt het geleverde materiaal of procesverslag; het bewijst niet dat elk geleverd contactoppervlak onbeschadigd is. Een inspectie van losse onderdelen bevestigt de staat van het onderdeel in dat stadium; het bewijst niet de uiteindelijke kastinterface. Een resultaat van een geïnstalleerde verbinding kan de gemonteerde verbinding ondersteunen, maar alleen binnen de goedgekeurde methode en meetgrenzen. Relevante ontwerp- of temperatuurstijgingsgegevens zijn van toepassing op de configuratie die ze vertegenwoordigen en mogen niet worden overgedragen naar een gewijzigd contact, tegenstuk, montagegeometrie of geleiderverbinding zonder een goedgekeurde toepasbaarheidsbeoordeling. Elk verslag beantwoordt een andere acceptatievraag.
De publieke reikwijdte van IEC 62271-1 omvat algemene specificaties voor wisselstroomhoogspanningsschakelaars en -regelapparatuur boven 1,000 V, terwijl de herzieningssamenvatting ingaat op de behandeling van temperatuurstijgingen. Deze context biedt geen universele limiet voor componentkracht, coatingdikte of weerstand. Het project moet de gehanteerde normen en de bronnen voor component-/assemblageacceptatie identificeren die daadwerkelijk van toepassing zijn op het voorgestelde ontwerp.
Publiceer een representatieve contactset met zes functies.
Representatieve technische beoordeling, geen klantproject van XIYA POWER.
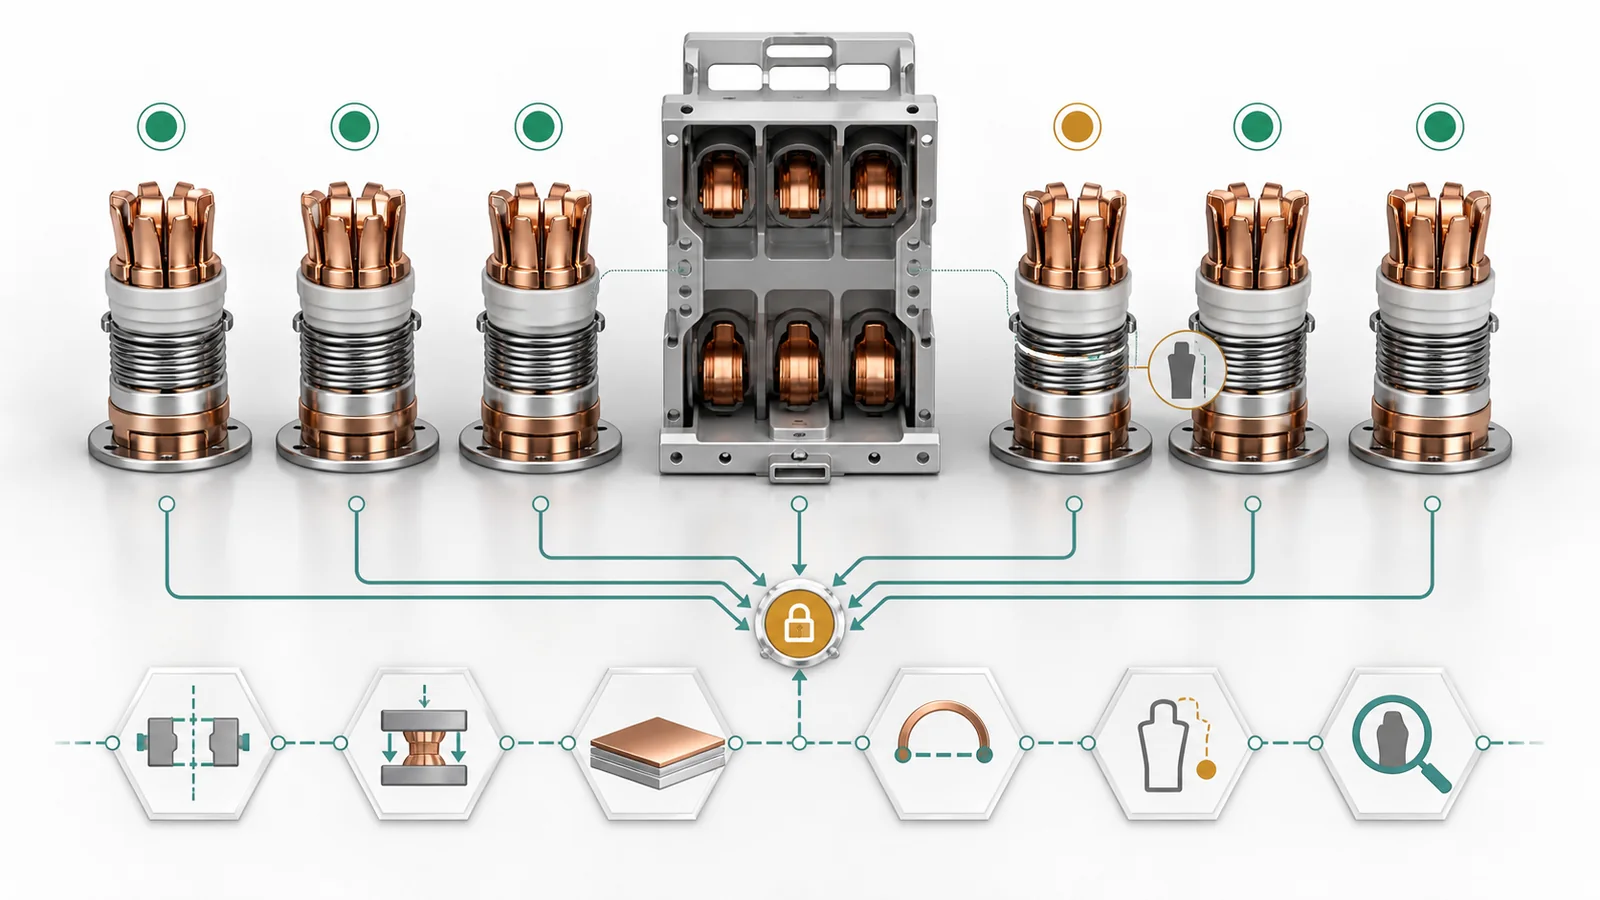
Neem een driefasige uittrekschakelaar met zes primaire contactpunten: lijn- en belastingszijde voor elke fase. Alle zes zijn tulpvormige contactpunten. Vijf ervan vertonen de verwachte identiteit, vingerconditie, veerretentie en platingconditie. Eén contactpunt aan de lijnzijde heeft een verschoven veerband en een asymmetrisch contactpatroon. Het bijbehorende pakketdossier bevat geen aparte goedgekeurde afhandeling.
De betreffende assemblage wordt vastgehouden. De controle omvat ook de volledige set, omdat het testpatroon mogelijk wijst op een algemeen interfaceprobleem in plaats van slechts één component:
Vrijgaveartikel
Vereiste actie
Beslissing op setniveau
Lenteomstandigheden
Beoordeel de verschoven band; keur herstelwerkzaamheden of vervanging goed; voer een herinspectie uit
De betreffende positie blijft gehandhaafd.
Uitlijning
Controleer de montagehartlijn, de positie van de contactdoos, de aansluitende onderdelen en de aanlooprichting van de vrachtwagen.
Sluit alle zes posities af.
Drukbewijs
Bevestig de methode, de status van het gereedschap, het criterium, de tekeningrevisie en de traceerbaarheid van het item.
Sluit het gemeenschappelijke dossier
Plating bewijs
Zorg ervoor dat de coatingvereisten en inspectiegegevens overeenkomen met alle zes onderdelen.
Houd een niet-geclassificeerde toestand vast
Geïnstalleerd huidig pad
Identificeer de toepasselijke acceptatieprocedure en de grens voor het vastleggen van gegevens.
Vervang het resultaat niet door een los onderdeel.
Afwijkingssluiting
Registreer de afhandeling, herwerking en herhaalde inspectie.
Vrijgeven pas na afsluiting
Dit voorbeeld behoudt de nuttige beslissing: geef de verdachte positie niet vrij, maar ga er niet van uit dat het vervangen van één tulp de interface automatisch oplost. Sluit de records voor veer, uitlijning, druk, beplating, geïnstalleerd pad en afwijking af als één pakket op setniveau.
Eén vastgehouden contact kan vereisen dat er algemene interfacecontroles worden uitgevoerd op de volledige lijn- en belastingsset voordat deze wordt vrijgegeven.
Voor een inspectie of beoordeling van een offerteaanvraag dient u duidelijke foto's van het onderdeel en de geïnstalleerde positie, de goedgekeurde tekening/revisie, informatie over de aansluitinterface, druk- of bevestigingscriteria, bewijs van materiaal/plating, hoeveelheid en huidige afwijkingen te sturen via de contactpagina van XIYA POWER . Technische geschiktheid en vrijgave blijven afhankelijk van de aangeleverde documenten en projectvereisten.
Veelgestelde Vragen / FAQ
Wat moet er gecontroleerd worden tijdens de inspectie van de contactassemblage van een schakelinstallatie?
Controleer de gecontroleerde identiteit en revisie, de ontvangstconditie, de vingergeometrie, de veren/clips, de beplating en oppervlakken, de druk- of aangrijpingssporen, de geïnstalleerde uitlijning, het testpatroon, de aansluitende interfaces, de elektrische gegevens, afwijkingen en het herinspectieverslag.
Kan contactdruk op gevoel met de hand worden waargenomen?
Nee. De handmatige beoordeling kent geen gecontroleerde richting, referentie, acceptatieband, instrumentstatus of traceerbaar resultaat. Gebruik de methode en criteria zoals gespecificeerd in de goedgekeurde tekening, procedure of montage-eisen.
Betekent verkleuring altijd dat de galvanische laag defect is?
Er bestaat geen universele conclusie. Noteer de locatie en de staat van het object en beoordeel het vervolgens aan de hand van de goedgekeurde criteria voor coating en oppervlak. Als het criterium niet van toepassing is, bewaar het object dan voor verdere afhandeling in plaats van het te polijsten of informeel te accepteren.
Is de contactweerstand op zich voldoende om de assemblage te accepteren?
Nee. Het kan alleen vrijgave ondersteunen binnen een goedgekeurde procedure en een gedefinieerd stroompad. Identiteit, mechanische toestand, drukbewijs, uitlijning, beplating en open afwijkingen vereisen nog steeds een aparte afsluiting.
Welke documenten moeten bij een contactvergadering worden gevoegd?
Gebruik de inkoopregel, de gecontroleerde onderdeeltekening, de positie-/oriëntatiegegevens, de batch- of lottraceerbaarheid, de materiaal-/galvaniseereisen, het inspectieplan, de toepasselijke acceptatieprocedure, de gereedschapsstatus, de resultaatgegevens en alle documenten met betrekking tot afwijkingen/herbewerkingen/herinspecties.
Wanneer moet een contactassemblage vastgehouden worden in plaats van losgelaten?
Houd het apparaat vast wanneer de identiteit of revisie onduidelijk is; vingers, veren, schroefdraad of coating beschadigd of niet geclassificeerd zijn; bewijs van druk/aangrijping ontbreekt of niet gecontroleerd is; de geïnstalleerde uitlijning inconsistent is; de gereedschapsstatus ongeldig is; of een toepasselijke afwijking niet is afgesloten.
Candy Zhao
Als verkoopdirecteur bij XIYA POWER coördineert Candy Zhao technische offerteaanvragen voor middenspanningsschakelaars, lastscheiders, scheidingsschakelaars, zekeringkasten, overspanningsbeveiligers en aanverwante distributieapparatuur. Candy Zhao ondersteunt de communicatie rondom offertes, tekeningen, aanvragen voor testrapporten, leveringsvoorwaarden en exportorderdetails voor nutsbedrijven, EPC-aannemers, paneelbouwers en distributeurs.