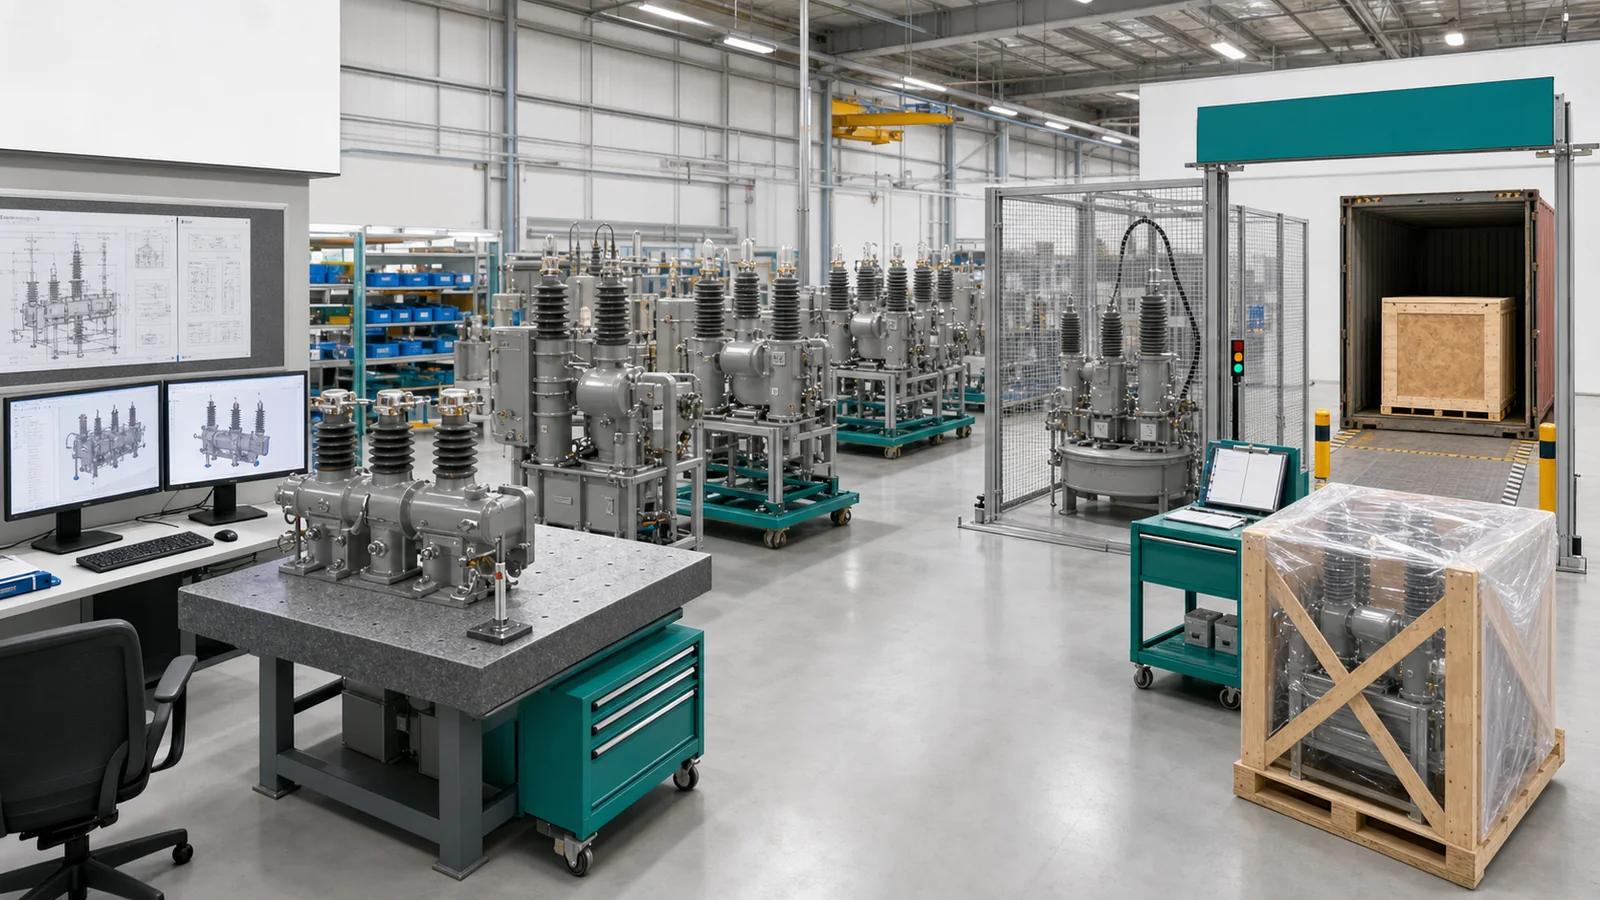
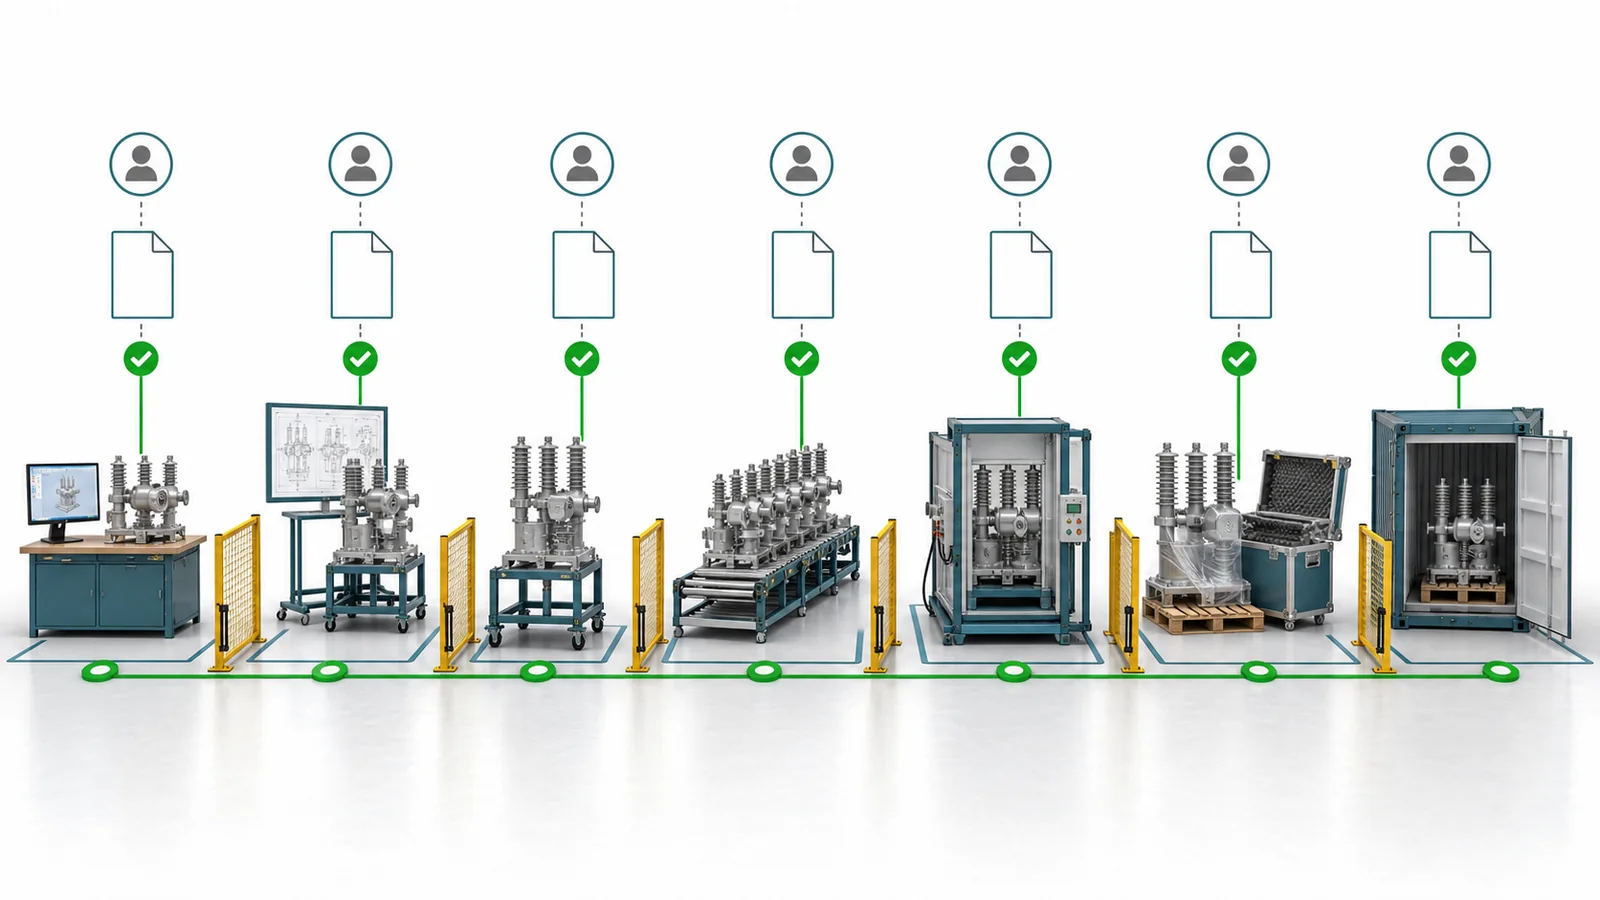
Uma configuração controlada interliga aprovação de engenharia, produção, comprovação de testes, marcações, embalagem e liberação de remessa.
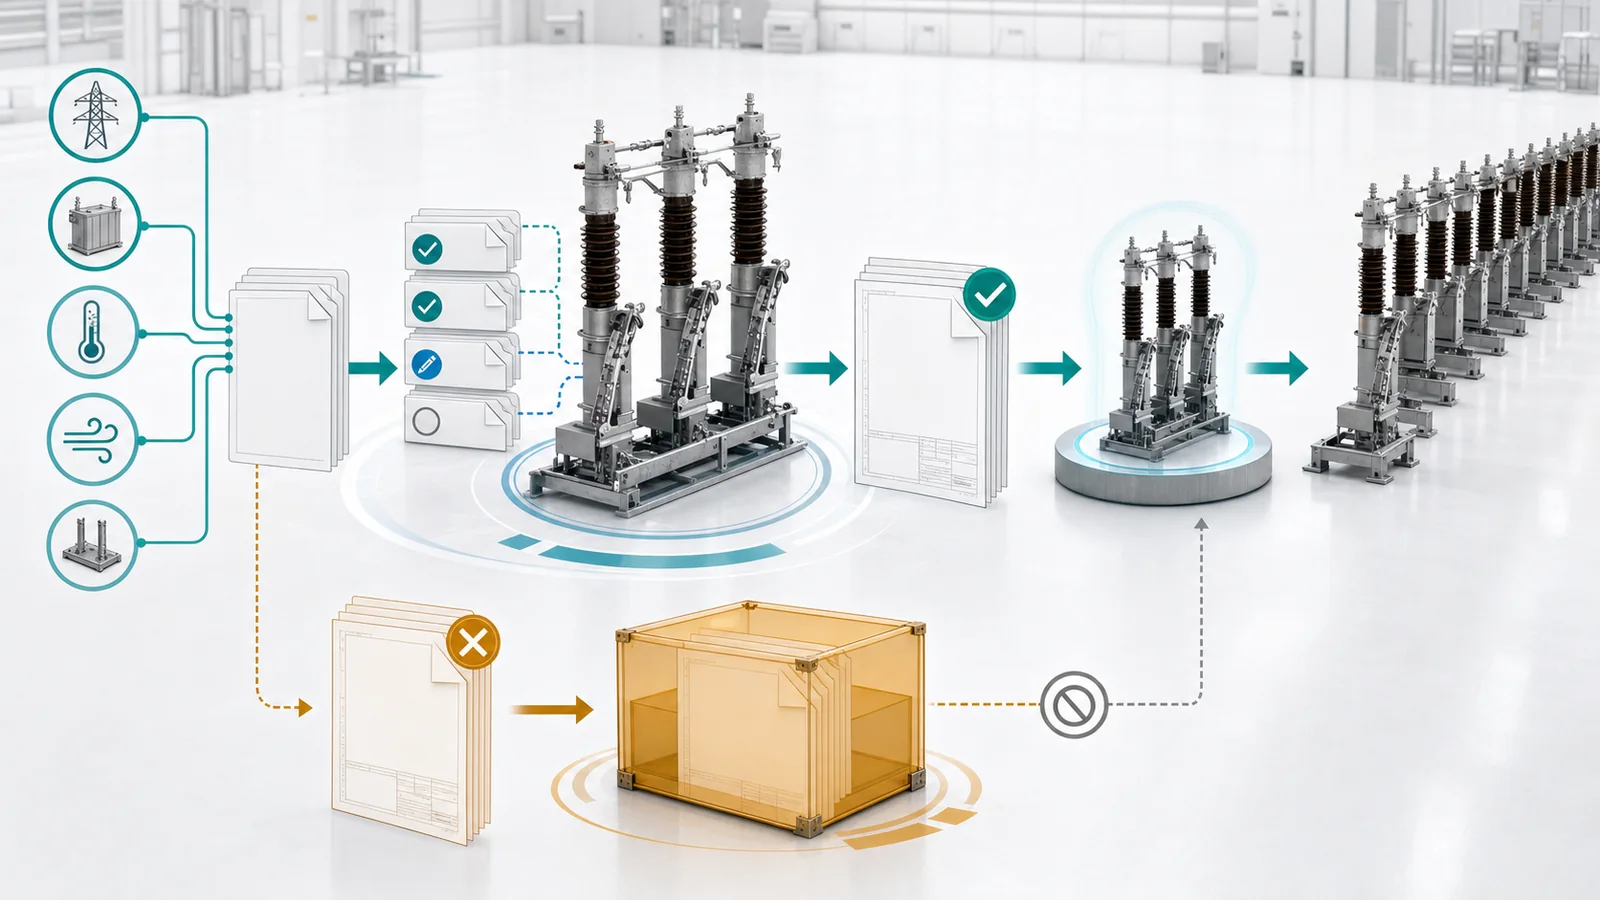
Um fluxo de trabalho de fabricação de equipamentos de alta tensão deve manter a base do pedido aceito, a liberação de engenharia, a amostra ou primeiro artigo, a produção em série, a inspeção, os testes, as marcações, a embalagem e a entrega de documentos vinculados à mesma configuração. Um pedido de compra, um desenho aprovado, uma amostra aceita, um teste aprovado ou uma lista de embalagem completa fecham apenas seu próprio ponto de controle; nenhum deles, isoladamente, comprova que o pedido finalizado está pronto para envio.
Para um pedido personalizado, o objetivo prático é um caminho de liberação rastreável. A visão geral de OEM/ODM da XIYA POWER identifica verificações de desenhos, confirmação de amostras, itens de marca própria, embalagem, documentos, confirmação de produção e testes como áreas de revisão. O projeto ainda precisa definir quais registros se aplicam, quem os aprova e qual condição mantém o pedido em cada etapa.
Construir uma base de pedidos e uma matriz de etapas (Stage-Gate)
Comece com uma base de pedidos controlada, em vez de uma cadeia de e-mails desconexos. Ela deve identificar a cotação ou pedido de compra aceito, a configuração do produto, as classificações e interfaces, as normas aplicáveis, os desvios aprovados, a quantidade, o destino, os responsáveis pela aprovação, o escopo de inspeção e teste, o idioma de marcação, a base de embalagem, os documentos necessários e os pontos de verificação ou liberação planejados. Os dados do fabricante e a especificação do projeto devem ser listados com seu status de revisão ou emissão quando fizerem parte da base de aceitação. O guia OEM versus ODM ajuda a definir o modelo comercial; a lista de verificação de solicitação de cotação (RFQ) para equipamentos de alta tensão abrange as informações que devem ser esclarecidas antes que um pedido se torne a base de engenharia.
Uma matriz de etapas transforma esses inputs em decisões controladas:
Portão de palco
Entrada controlada
Proprietário ou aprovador do portão
Saída necessária
Condição típica de retenção
Baseado em pedido
Escopo comercial e técnico aceito
Proprietários de pedidos de compradores e fornecedores
Registro de pedidos controlados
Classificações, escopo, desvio ou requisitos de documentação não resolvidos.
Liberação de engenharia
Entradas do comprador, dados da interface, comentários sobre o desenho
Revisores de engenharia autorizados
Registro de desenhos e revisões aprovados
Comentários abertos ou status de aprovação incerto
Exemplo ou primeiro artigo
Base de configuração e inspeção liberada
Aprovador técnico/de qualidade designado
Aprovação da amostra ou disposição registrada
Diferença entre desenho ou aprovação condicional aberta
produção em série
Lista de materiais aprovada, instruções de trabalho, controles de materiais
Proprietários de produção e qualidade
Registros de séries rastreáveis
Substituição não aprovada ou incompatibilidade de configuração
Inspeção e teste
Plano de inspeção e teste, métodos, escopo de acompanhamento.
Entidades autorizadas para inspeção/teste
Pacote completo de registros de inspeção e teste
Verificação falhada, item de perfuração em aberto, status do instrumento inválido ou revisão incorreta.
Marcação e entrega
Arquivo de placas de identificação, especificação de embalagem, registro de documentos
Proprietários de pedidos, qualidade e logística
Pacote de lançamento reconciliado
Incompatibilidade de identidade ou documento aprovado ausente
Liberação do envio
Portões anteriores fechados e destinação aprovada.
Autoridade de liberação definida
Autorização de envio registrada
Qualquer retenção aplicável permanece em aberto.
Os nomes e o número de portas podem variar de projeto para projeto. O princípio de controle não registra a entrada, a configuração afetada, o responsável pela porta, a saída e a condição de retenção. Um status como "desenho aprovado" só é útil quando indica a revisão aprovada e o escopo que a aprovação libera.
Cada porta de liberação precisa de uma entrada controlada, um proprietário, uma saída, uma configuração afetada e uma condição de retenção registrada.
Liberar desenhos e amostras para a configuração correta.
A liberação de engenharia exige mais do que um PDF carimbado. Mantenha um registro de desenhos com número do documento, título, revisão, finalidade da emissão, data de emissão, status da revisão, comentários, aprovador e a revisão atualmente liberada para fabricação. Desenhos de interface, esquemas, limites de layout, detalhes de terminais, tabelas de acessórios, conteúdo da placa de identificação e requisitos de comunicação fornecidos pelo comprador devem ser vinculados quando aplicável. Arquivos substituídos devem permanecer identificáveis, mas indisponíveis para uso não controlado na produção.
Utilize definições de status claras, como “para revisão”, “aprovado com comentários” e “aprovado para fabricação”, e defina o que cada status permite. Uma aprovação com uma condição pendente não deve se tornar automaticamente uma liberação completa para produção. Quando um comentário tardio afetar um item já liberado, registre a alteração, identifique as unidades ou materiais afetados, avalie as necessidades de retrabalho e reteste e obtenha a autorização necessária antes de prosseguir com o trabalho.
Uma amostra ou primeiro artigo é um ponto de verificação de configuração, não um substituto para o controle de lote. Sua revisão deve identificar a unidade, a revisão do desenho, os materiais ou componentes verificados, as interfaces, as marcações, os critérios de qualidade de fabricação, as inspeções realizadas, os desvios e a destinação final. Se a amostra for aceita condicionalmente, o registro deve indicar se a condição se aplica apenas àquela unidade, ao projeto da série ou a ambos. A produção em série deve referenciar a configuração controlada resultante, e não uma fotografia ou uma “amostra aprovada” sem identificação.
Registro de liberação de engenharia
Decisão que apoia
Aguarde quando
Registro de desenhos e revisões
Qual é a configuração atual?
O status, a revisão ou o aprovador não estão claros.
Registro de comentários e desvios
Se as exceções técnicas estão encerradas
A abertura da embalagem afeta a fabricação ou a conformidade.
Exemplo de registro de aprovação
Se o primeiro artigo apoia o lançamento da série
A identidade, o âmbito ou a disposição estão incompletos.
Lista de materiais/instruções de trabalho liberadas
Que produção pode usar
Não corresponde à configuração aprovada.
As aprovações de desenhos e amostras liberam apenas a configuração e o escopo identificados em seus registros controlados.
Controle de Materiais e Produção em Lote Após Aprovação
Após a liberação da engenharia, o pacote de produção deve conter a lista de materiais (BOM) aprovada ou lista de configuração equivalente, os requisitos críticos de materiais e componentes, os itens fornecidos pelo comprador, o nível de rastreabilidade aplicável, as instruções de trabalho atuais, os pontos de inspeção em processo e o procedimento para substituições ou não conformidades. O projeto define a abrangência necessária dos certificados de materiais, registros de lote, rastreamento de números de série e comprovantes de fornecedores; essa definição não deve ser feita após a conclusão da produção.
Uma amostra aprovada comprova apenas o que seu escopo registrado demonstra. Cada unidade da série ainda precisa das evidências de produção e inspeção exigidas pelo pedido. Os roteiros de produção, referências de lote, identificação dos componentes, registros de torque ou montagem (quando especificados), verificações em processo e status de desvio devem conectar o item físico à configuração liberada. Se um material ou componente for alterado, o registro de alteração deve identificar o motivo, quem aprovou, quais unidades foram afetadas e se são necessárias atualizações de desenho, reavaliação da amostra, reinspeção ou reteste.
O progresso da produção e a liberação da configuração são fatos distintos. "Montado" não significa "aceito", e "testado" não significa que as marcações, a embalagem ou os documentos estejam corretos. Manter esses estágios separados impede que uma atualização de cronograma seja tratada como autorização técnica.
Vincule a inspeção, os testes e o FAT à configuração.
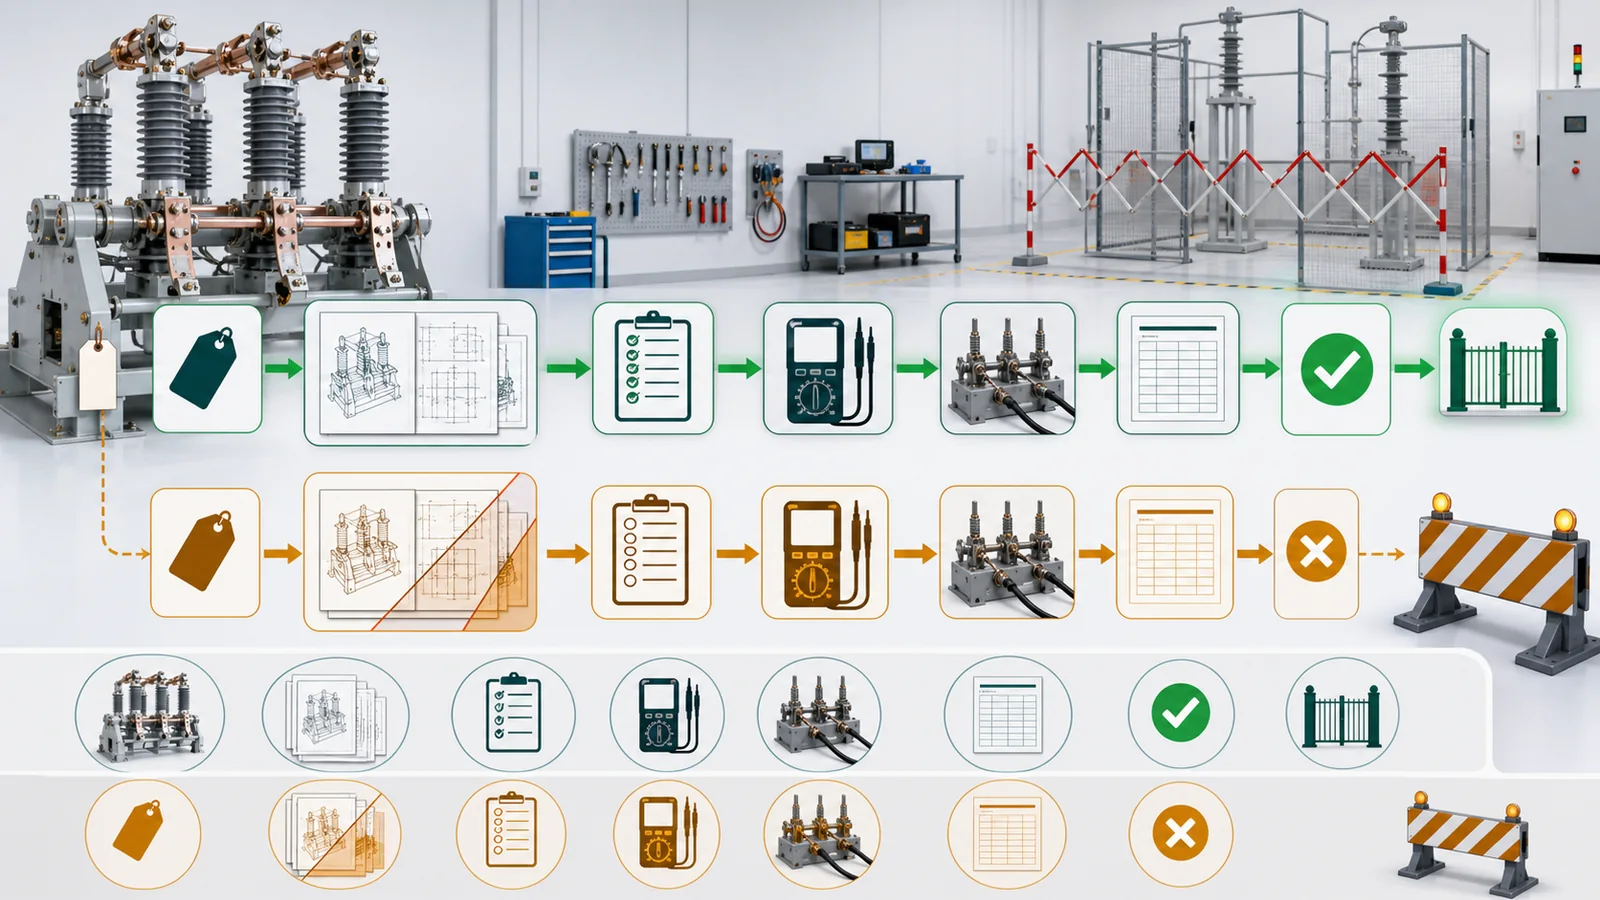
O plano de inspeção e teste deve mapear os requisitos solicitados aos métodos, etapas, responsáveis, pontos de verificação ou controle, formulários de registro e fontes de aceitação. Antes do início de um teste, verifique a identidade do equipamento, a referência de número de série ou lote, a revisão do desenho, o procedimento de teste, as classificações aplicáveis, a identificação e o status do instrumento e qualquer desvio aprovado. Um resultado válido pertence à unidade e à configuração identificadas por esse registro.
É necessário distinguir entre atividades de rotina, específicas do projeto e acompanhadas por testemunhas. O guia de teste de aceitação em fábrica (FAT) para painéis elétricos explica como controlar o escopo e as evidências do FAT sem confundi-lo com todas as obrigações de testes de rotina ou de tipo. A página da publicação oficial da norma IEC 62271-1 identifica a especificação comum para as normas de produtos aplicáveis a painéis elétricos de alta tensão CA e equipamentos de controle; a edição adotada e os requisitos específicos do produto ainda precisam ser definidos pelo projeto.
Utilize uma única cadeia de evidências:
Etapa de evidência
Link obrigatório
Liberar risco se faltar
Identificação do item
Rastreabilidade serial, de lote ou outra aprovada
Não foi possível atribuir o resultado ao item solicitado.
Verificação de configuração
Revisão e desvios do desenho/lista de materiais aprovados
O método correto pode ser aplicado à construção errada.
Método e instrumento
Procedimento aprovado e status válido do instrumento
O resultado não pode ser avaliado ou repetido de forma confiável.
Registro de inspeção/teste
Escopo real, observações, resultados, revisor
A conclusão verbal substitui a evidência controlada.
fechamento de punção/desvio
Disposição mais reinspeção ou reteste, quando necessário.
A condição de aberto é ocultada por um status geral de "aprovado".
Autorização
Registro de proprietário do portão e liberação nomeados
A conclusão é confundida com a permissão para prosseguir.
Um teste aprovado não deve sobrepor-se a uma incompatibilidade de identidade, a um desvio em aberto ou a um resultado vinculado a outra revisão. Da mesma forma, um pacote de testes técnicos não corrige discrepâncias relativas a placas de identificação, embalagens, idiomas ou registros de documentos.
As evidências dos testes sustentam a liberação somente quando permanecem vinculadas ao item, configuração, método e disposição final corretos.
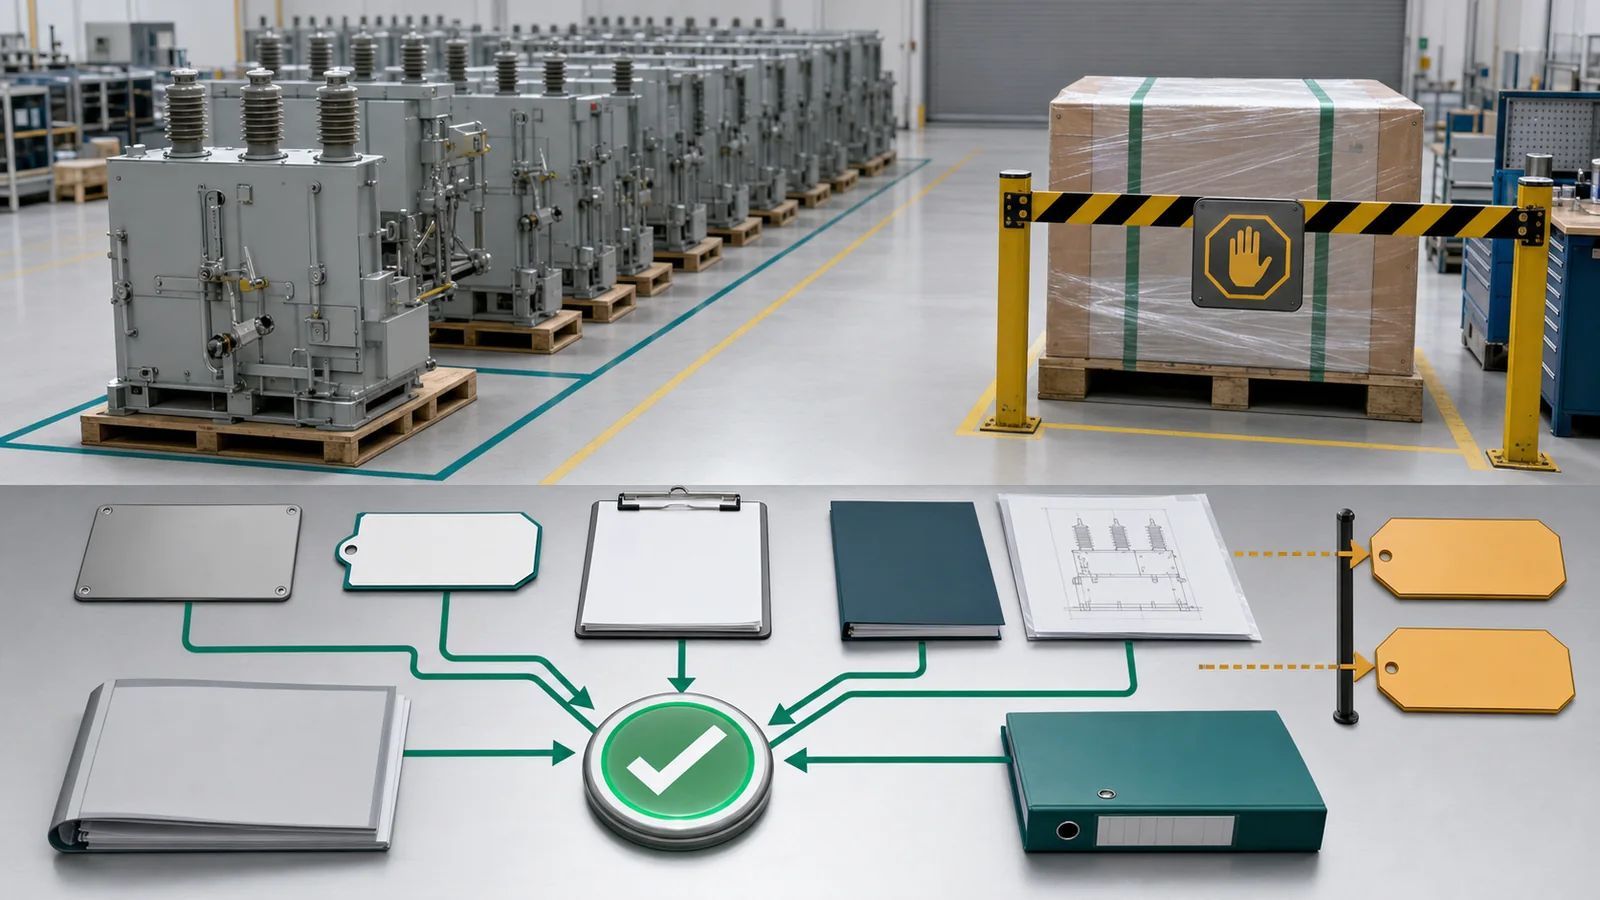
Placas de identificação congeladas, embalagens e registro de entrega.
A liberação final começa antes do fechamento da caixa. Congele a arte da placa de identificação, a descrição do modelo do produto, os dados de classificação, a faixa de números de série, os avisos obrigatórios e o conteúdo em idioma, os rótulos da embalagem, as especificações da embalagem, a base de preservação e as marcas específicas de destino, de acordo com a configuração aprovada. A preparação pode ocorrer em paralelo com a produção, mas a impressão ou o uso final devem seguir a regra de aprovação do projeto. Uma alteração posterior na configuração aciona uma revisão de aplicabilidade de todas as marcações afetadas e do registro de entrega.
A inspeção da embalagem deve verificar se o equipamento e os acessórios estão fisicamente de acordo com a embalagem aprovada, e não apenas contar as caixas em relação a uma lista preliminar. Registre a identidade da embalagem, as peças soltas incluídas, os acessórios, as ferramentas de operação, os itens embalados separadamente, a proteção ou conservação exigida pelo pedido, as etiquetas da embalagem e a relação entre a embalagem e os números de série do equipamento, quando necessário.
O registro de documentos é a ferramenta final de conciliação. Ele pode incluir desenhos "como construído", registros de testes, manuais, certificados exigidos pelo pedido, lista de embalagem, fechamento de desvios e nota de liberação. Não presuma que todos os projetos precisam dos mesmos documentos; defina a aplicabilidade na base do pedido e indique cada item como obrigatório, fornecido, revisado, aprovado quando necessário ou não aplicável.
Campo de lançamento final
Fonte física
Registro para conciliação
Exemplo de retenção
Identificação do equipamento
Marcação do produto e do número de série
Registro de configuração e teste aprovado
Modelo ou número de série incompatíveis
Placa de identificação e etiqueta
Placa instalada e etiqueta da embalagem
Registro de obras de arte e marcações aprovadas
Texto ou idioma substituídos
Conteúdo embalado
Equipamentos, acessórios, itens avulsos
Lista de embalagem aprovada
Item desaparecido ou não identificado
Transição técnica
Estado final da construção e verificações concluídas
Registro de documentos
Documento ausente, de revisão incorreta ou aberto
Exceções
Item retrabalhado ou condicionalmente aceito
Evidências de desvio e reinspeção
A alienação não foi concluída para as unidades afetadas.
Autoridade de envio
Pacote físico e de registros reconciliado
Nota de lançamento ou status autorizado
O portão de acesso antecipado ainda está aberto.
A autorização de envio só é concedida após a verificação da identidade física, das marcações, do conteúdo da embalagem, das evidências e dos documentos controlados.
Resolver um pedido representativo de 24 unidades antes da liberação.
Análise técnica representativa, não se trata de um projeto de cliente da XIYA POWER, resultado de fábrica ou reclamação de pedido entregue.
Considere um pedido de 24 conjuntos de equipamentos de comutação externos personalizados: uma unidade de primeiro artigo e 23 unidades em série. A base de engenharia aprovada é o Desenho Rev C. Durante a revisão do primeiro artigo, a sequência de modelos de produto aprovada é alterada. O desenho controlado reflete a nova sequência, mas a arte da placa de identificação e a lista de embalagem ainda contêm a sequência de modelo anterior quando a versão final é revisada.
Suspenda a série afetada e a liberação do lote. A discrepância não comprova que o equipamento esteja eletricamente não conforme, mas impede que os registros e a identidade física demonstrem uma configuração consistente. A revisão deve:
Inspecione a placa de identificação física no primeiro artigo e em todas as unidades da série afetadas, em vez de confiar no arquivo de arte.
Confirme qual modelo e revisão de desenho aparecem nos registros de teste aplicáveis.
Conciliar números de série de equipamentos, etiquetas de embalagens e entradas de listas de embalagem.
Verifique o conjunto de desenhos "como construído", os manuais, os certificados necessários e o registro de documentos para confirmar a mesma identidade de configuração.
Registre as unidades afetadas, o proprietário responsável pela destinação, a correção aprovada e qualquer reinspeção ou reemissão de documento necessária.
Se uma placa física contiver a sequência anterior, aplique apenas um método de substituição ou correção aprovado e reinspecione-a. Se um registro de teste identificar a sequência anterior, a parte técnica autorizada deve determinar sua aplicabilidade à unidade Rev C e controlar qualquer registro de correção ou suplementar. Revise e aprove novamente a lista de embalagem antes que ela se torne o documento de liberação. A autorização só é concedida após o registro de entrega conciliar o equipamento, as marcações, a identidade do relatório de teste, os registros de embalagem e os documentos controlados.
Para uma análise do fluxo de trabalho específico do projeto, envie a base do pedido aceito, os desenhos e o status das revisões, o registro de amostras, o escopo de inspeção/teste, os arquivos de marcação, os requisitos de embalagem, a lista de documentos, as divergências, a quantidade, o destino e os marcos de liberação necessários através da página de contato da XIYA POWER . A análise dessas informações precede qualquer compromisso de produção ou envio.
Perguntas frequentes
Quais são as principais etapas em um fluxo de trabalho de fabricação de equipamentos de alta tensão?
O processo de controle usual abrange a confirmação do pedido, a liberação de engenharia, a revisão da amostra ou do primeiro artigo, a produção em série controlada, a inspeção e os testes, a revisão da marcação e da embalagem, a conciliação de documentos e a autorização de envio. O projeto deve definir o responsável, as evidências necessárias e a condição de retenção para cada etapa de liberação aplicável.
A aprovação do pedido de compra libera a produção?
Não por si só. Uma ordem de compra estabelece a base comercial e técnica do pedido, enquanto a liberação da produção depende das especificações de engenharia aprovadas para o projeto, do status dos desenhos, das divergências resolvidas e de qualquer aprovação de amostra necessária. O processo de autorização exato deve ser definido para o pedido.
Uma amostra aprovada pode substituir a inspeção e os testes em lote?
Não. Uma amostra ou primeiro artigo abrange apenas o escopo de projeto e fabricação registrado em sua aprovação. As unidades de série ainda exigem a rastreabilidade da produção, verificações em processo, testes de rotina, inspeções de projeto e resolução de desvios especificados no pedido.
O que acontece quando um desenho é alterado após o início da produção?
Registre a alteração e sua justificativa, aprove a nova revisão, identifique o material e as unidades afetadas e avalie se são necessários retrabalho, reinspeção, reteste, reavaliação de amostras ou atualizações de documentos. Não continue o trabalho afetado a partir de um e-mail informal ou de um desenho marcado sem controle.
Quando os arquivos de identificação e embalagem devem ser congelados?
A aprovação para uso deve ser concedida somente após o controle dos campos de configuração que eles contêm. O preparo pode começar antes, mas qualquer alteração posterior no modelo, classificação, faixa de números de série, acessórios, idioma ou marcações de destino exige uma revisão de aplicabilidade e nova aprovação antes do uso final.
Quais registros devem ser encerrados antes da liberação do envio?
Encerre os registros definidos pela ordem, que podem incluir rastreabilidade da produção, registros de inspeção e teste, registros de FAT ou de testemunhas, itens de pendência, desvios, evidências de reinspeção ou reteste, placas de identificação e etiquetas aprovadas, lista de embalagem, desenhos "como construído", manuais, certificados necessários, registro de documentos e o registro de autorização final.
Candy Zhao
Diretora de Vendas da XIYA POWER, responsável pela coordenação de solicitações de cotação técnica para painéis de média tensão, chaves seccionadoras, chaves de desconexão, fusíveis, para-raios e equipamentos de distribuição relacionados. Candy Zhao presta suporte na comunicação de orçamentos, elaboração de desenhos técnicos, solicitações de relatórios de testes, condições de entrega e detalhes de pedidos de exportação para concessionárias de energia, empresas de engenharia, aquisição e construção (EPC), fabricantes de painéis e distribuidores.