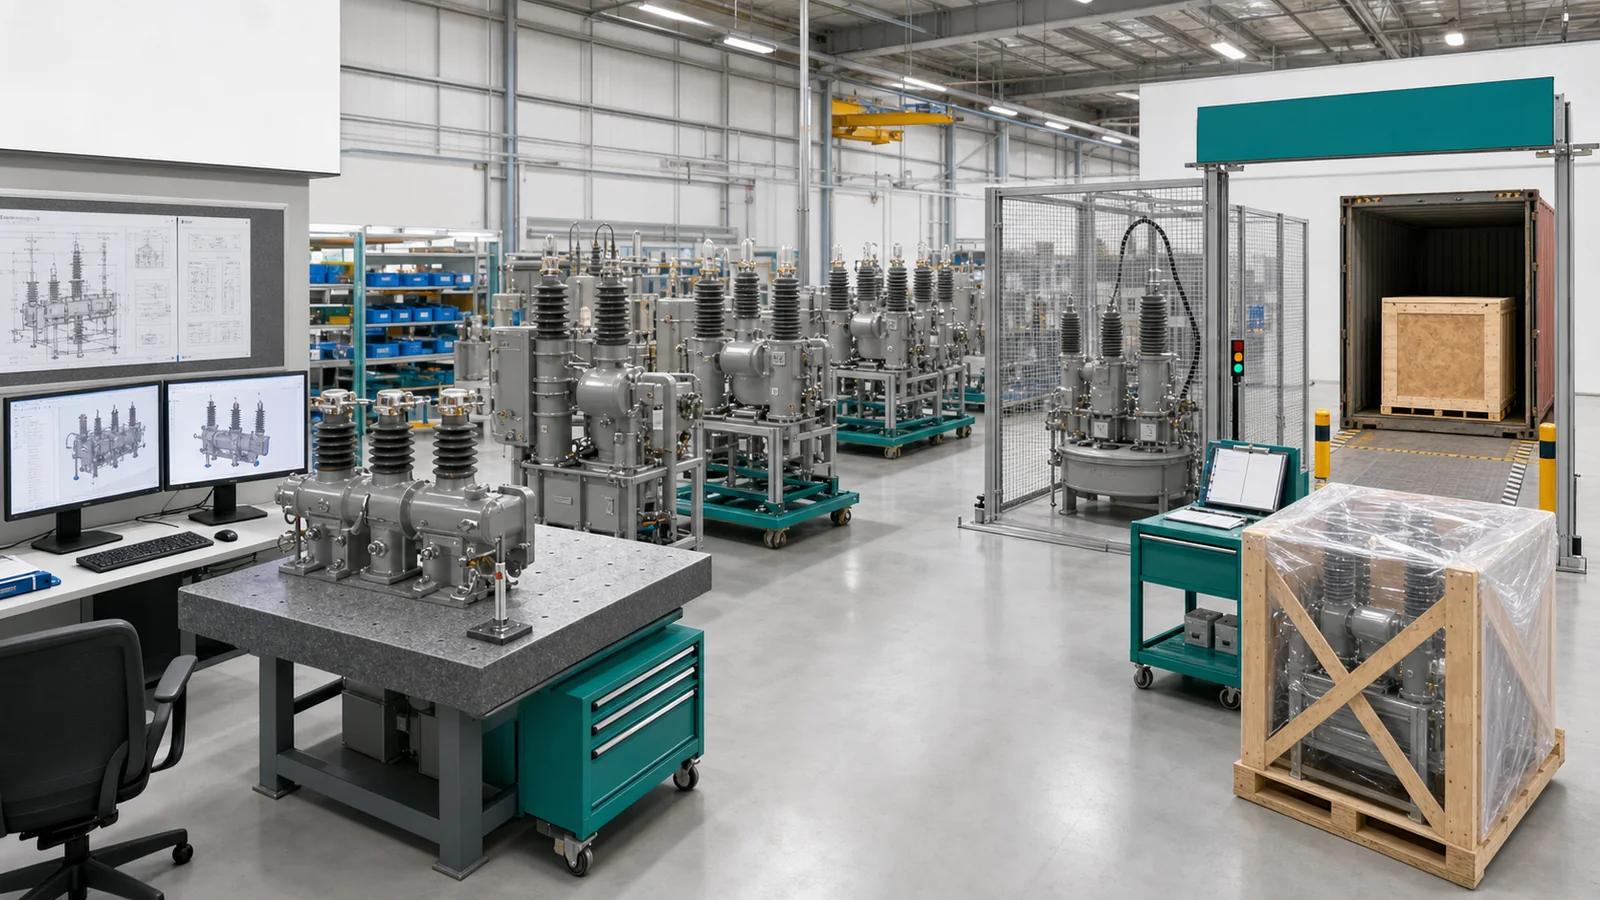
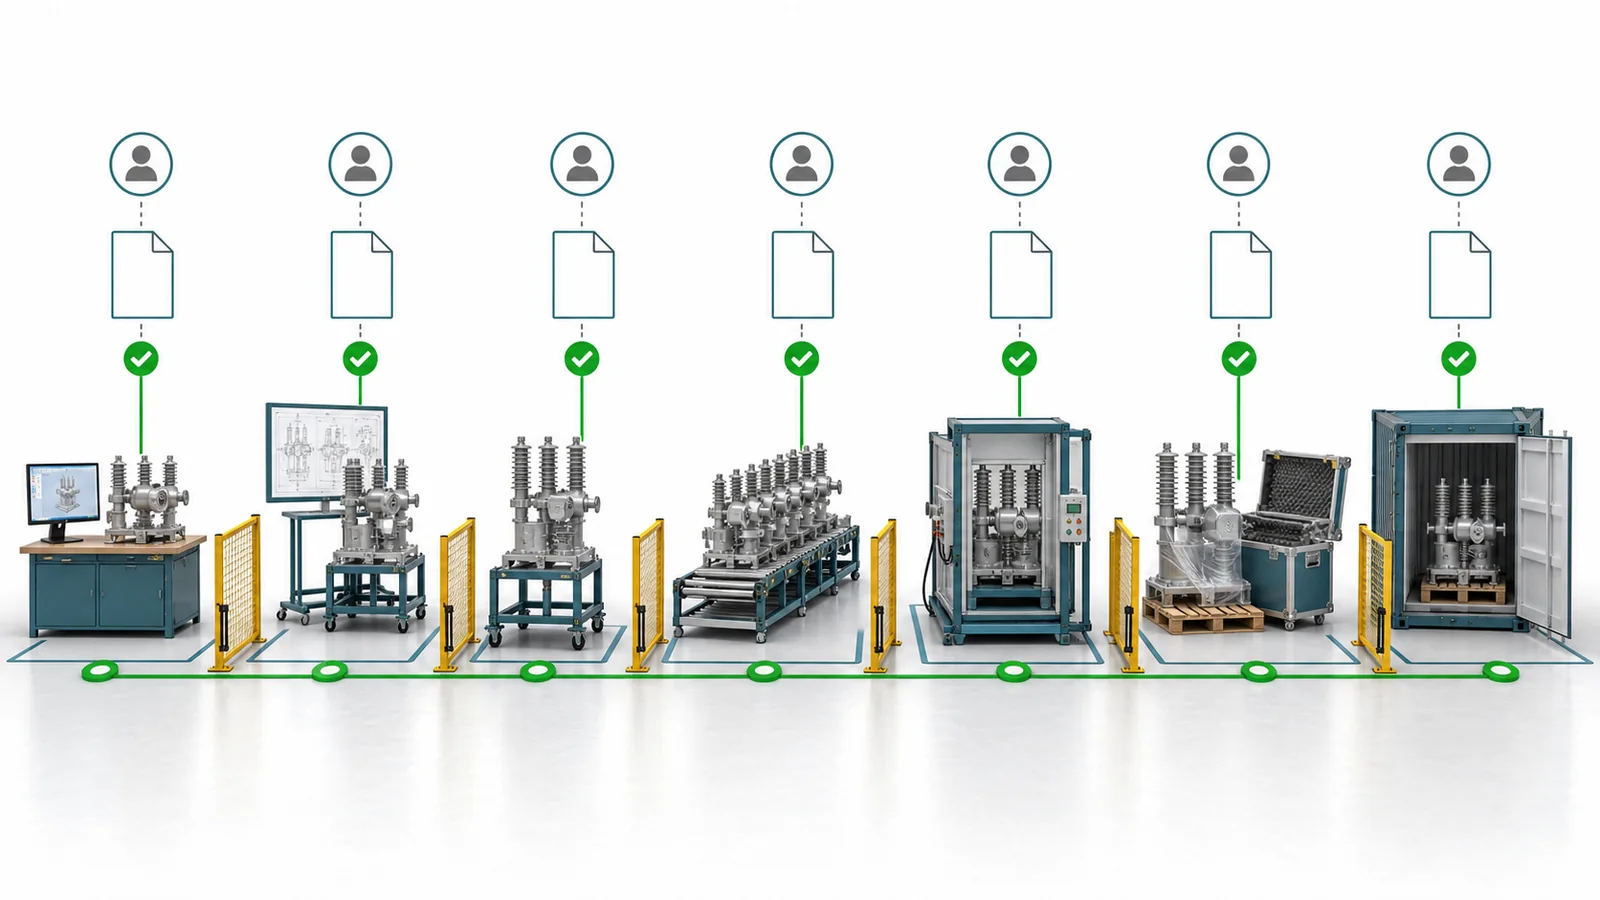
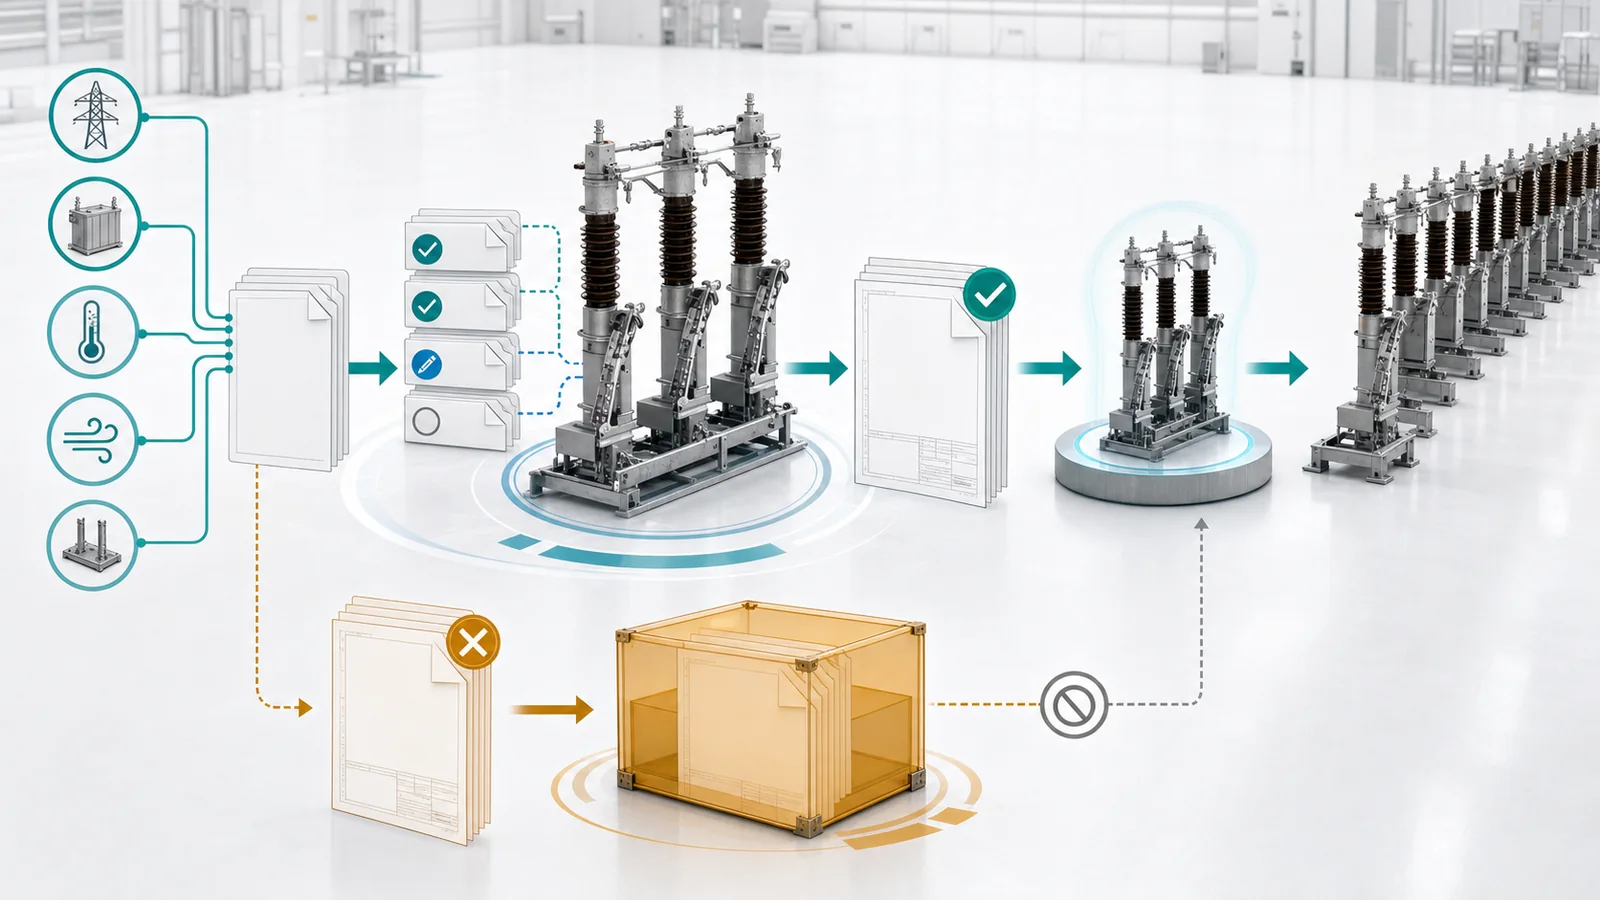
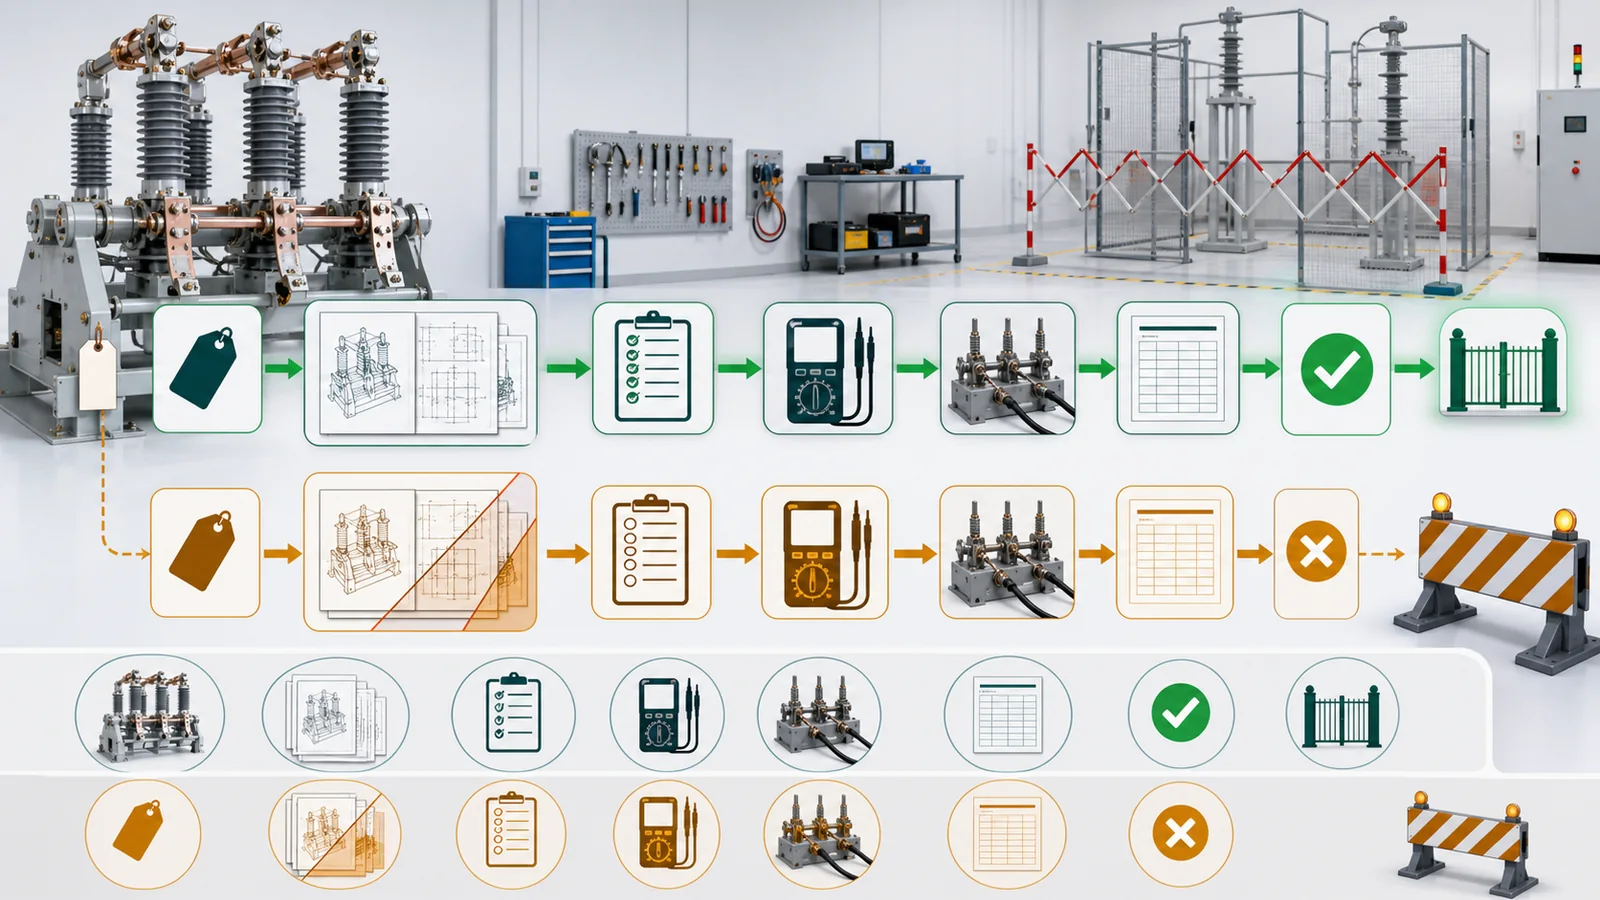
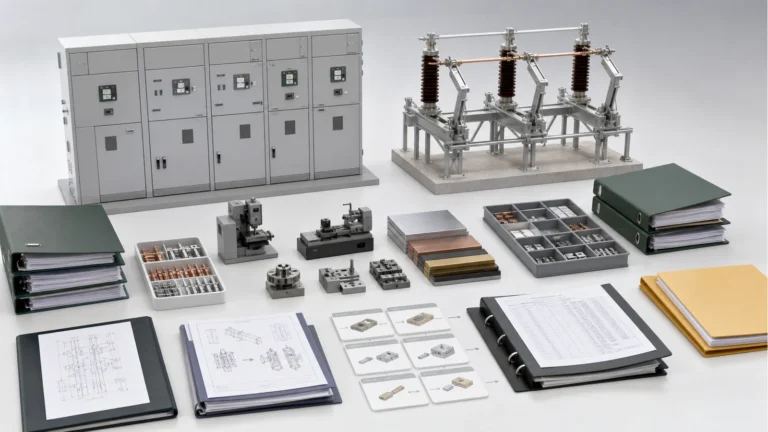
Un'unica configurazione controllata collega l'approvazione ingegneristica, la produzione, la documentazione dei test, la marcatura, l'imballaggio e il rilascio per la spedizione.
Il flusso di lavoro per la produzione di apparecchiature ad alta tensione dovrebbe mantenere la base d'ordine accettata, il rilascio tecnico, il campione o il primo articolo, la produzione in serie, l'ispezione, i test, la marcatura, l'imballaggio e la consegna della documentazione collegati alla stessa configurazione. Un ordine d'acquisto, un disegno approvato, un campione accettato, un test superato o una distinta di imballaggio completata chiudono solo il proprio punto di controllo; nessuno di essi dimostra in modo indipendente che l'ordine finito è pronto per la spedizione.
Per un ordine personalizzato, l'obiettivo pratico è un percorso di rilascio tracciabile. La panoramica OEM/ODM di XIYA POWER identifica le verifiche dei disegni, la conferma dei campioni, gli articoli a marchio privato, l'imballaggio, la documentazione, la conferma della produzione e i test come aree di revisione. Il progetto deve ancora definire quali documenti si applicano, chi li approva e quale condizione blocca l'ordine in ogni fase.
Costruire una matrice di base e di fase di elaborazione
Iniziate con un ordine di lavoro controllato, piuttosto che con una serie di email scollegate tra loro. Tale ordine dovrebbe identificare il preventivo o l'ordine di acquisto accettato, la configurazione del prodotto, le specifiche e le interfacce, gli standard applicabili, le deviazioni approvate, la quantità, la destinazione, i responsabili dell'approvazione, l'ambito di ispezione e collaudo, la lingua di marcatura, la base di imballaggio, i documenti richiesti e i punti di verifica o rilascio previsti. I dati del produttore e le specifiche di progetto devono essere elencati con il relativo stato di revisione o emissione quando fanno parte della base di accettazione. La guida OEM-ODM aiuta a definire il modello commerciale; la checklist per la richiesta di offerta di apparecchiature ad alta tensione copre gli input che devono essere chiariti prima che un ordine diventi la base di riferimento ingegneristica.
Una matrice stage-gate trasforma quindi questi input in decisioni controllate:
Stage gate
Ingresso controllato
Proprietario del cancello o responsabile dell'approvazione
Uscita richiesta
Condizione di mantenimento tipica
Base d'ordine
Ambito commerciale e tecnico accettato
Proprietari degli ordini di acquirenti e fornitori
Registro degli ordini controllati
Valutazioni, ambito, deviazione o requisiti documentali non risolti
Versione tecnica
Input dell'acquirente, dati dell'interfaccia, commenti sui disegni
Revisori ingegneristici autorizzati
Registro dei disegni approvati e delle revisioni
Commenti aperti o stato di approvazione non chiaro
Esempio o primo articolo
Base di configurazione e ispezione rilasciata
Responsabile tecnico/della qualità designato
Approvazione del campione o disposizione registrata
Differenza rispetto al disegno o all'approvazione condizionata aperta
Produzione in serie
Distinta base approvata, istruzioni di lavoro, controlli dei materiali
Responsabili della produzione e della qualità
Registri di serie tracciabili
Sostituzione non autorizzata o mancata corrispondenza della configurazione
Ispezione e prova
Piano di ispezione e collaudo, metodi, ambito di competenza dei testimoni
Gruppi di ispezione/collaudo autorizzati
Pacchetto completo di documentazione di ispezione e collaudo.
Controllo fallito, elemento di perforazione aperto, stato dello strumento non valido o revisione errata
Marcatura e consegna
Archivio targhette, specifiche di imballaggio, registro documenti
Responsabili degli ordini, della qualità e della logistica
Pacchetto di rilascio riconciliato
Mancanza di corrispondenza dell'identità o documento approvato mancante
Rilascio della spedizione
Cancelli precedenti chiusi e disposizione approvata
Autorità di rilascio definita
Autorizzazione alla spedizione registrata
Qualsiasi blocco applicabile rimane aperto
I nomi e il numero dei gate possono variare a seconda del progetto. Il principio di controllo non registra l'input, la configurazione interessata, il proprietario del gate, l'output e la condizione di blocco. Uno stato come "disegno approvato" è utile solo quando indica la revisione approvata e l'ambito che l'approvazione rilascia.
Ogni cancello di rilascio necessita di un ingresso controllato, un proprietario, un'uscita, una configurazione interessata e una condizione di blocco registrata.
Rilasciare disegni e campioni nella configurazione corretta
Per il rilascio dei disegni tecnici è necessario qualcosa di più di un semplice PDF timbrato. È fondamentale tenere un registro dei disegni con il numero del documento, il titolo, la revisione, lo scopo dell'emissione, la data di emissione, lo stato della revisione, i commenti, l'approvatore e la revisione attualmente rilasciata per la produzione. I disegni di interfaccia, gli schemi, i limiti di layout, i dettagli dei terminali, le tabelle degli accessori, il contenuto delle targhette e i requisiti di comunicazione forniti dall'acquirente devono essere collegati ove applicabile. I file obsoleti devono rimanere identificabili ma non accessibili per un utilizzo di produzione non controllato.
Utilizzate definizioni di stato chiare, come "in fase di revisione", "approvato con commenti" e "approvato per la produzione", e specificate cosa consente ciascuno stato. Un'approvazione con una condizione irrisolta non deve automaticamente tradursi in un rilascio completo per la produzione. Qualora un commento tardivo influisca su un articolo già rilasciato, registrate la modifica, identificate le unità o i materiali interessati, valutate le necessità di rilavorazione e di nuovi test e ottenete l'autorizzazione prima di proseguire con il lavoro.
Un campione o primo articolo rappresenta un punto di controllo della configurazione, non un sostituto del controllo di lotto. La sua revisione deve identificare l'unità, la revisione del disegno, i materiali o i componenti controllati, le interfacce, le marcature, i criteri di lavorazione, le ispezioni eseguite, le deviazioni e la destinazione finale. Se il campione viene accettato con riserva, la documentazione deve indicare se la condizione si applica solo a quella unità, al progetto della serie o a entrambi. La produzione in serie deve fare riferimento alla configurazione controllata risultante, piuttosto che a una fotografia o a un "campione approvato" senza etichetta.
Registro delle versioni ingegneristiche
Decisione che sostiene
Tieni premuto quando
Registro dei disegni e delle revisioni
Quale configurazione è quella corrente?
Lo stato, la revisione o l'approvatore non sono chiari
Registro dei commenti e delle deviazioni
Se le eccezioni tecniche sono chiuse
L'articolo aperto influisce sulla fabbricazione o sulla conformità
Esempio di documento di approvazione
Se il primo articolo supporta il rilascio della serie
L'identità, la portata o la disposizione sono incomplete.
Distinta base/istruzioni di lavoro rilasciate
Cosa può utilizzare la produzione
Non corrisponde alla configurazione approvata
L'approvazione di disegni e campioni autorizza esclusivamente la configurazione e l'ambito di applicazione identificati nei relativi registri controllati.
Controllo dei materiali e della produzione in lotti dopo l'approvazione
Dopo il rilascio da parte dell'ufficio tecnico, il pacchetto di produzione deve includere la distinta base approvata o un elenco di configurazione equivalente, i requisiti relativi a materiali e componenti critici, gli articoli forniti dall'acquirente, il livello di tracciabilità applicabile, le istruzioni di lavoro aggiornate, i punti di controllo in corso di produzione e la procedura per le sostituzioni o le non conformità. Il progetto determina il livello di dettaglio richiesto per i certificati dei materiali, i registri dei lotti, la tracciabilità seriale e la documentazione relativa ai fornitori; tale livello non deve essere definito a produzione ultimata.
Un campione approvato dimostra solo ciò che la sua documentazione attesta. Ogni unità di serie necessita comunque della documentazione di produzione e ispezione richiesta dall'ordine. I documenti di accompagnamento delle unità, i riferimenti di lotto o di produzione, l'identità dei componenti, le registrazioni di coppia o di assemblaggio (ove specificato), i controlli in corso di produzione e lo stato delle deviazioni devono collegare l'elemento fisico alla configurazione rilasciata. Se un materiale o un componente subisce una modifica, la relativa documentazione deve indicare il motivo, chi l'ha approvata, quali unità sono interessate e se sono necessari aggiornamenti dei disegni, una rivalutazione del campione, una nuova ispezione o un nuovo test.
L'avanzamento della produzione e il rilascio della configurazione sono due cose distinte. "Assemblato" non significa "accettato", e "testato" non significa che marcature, imballaggi o documenti siano corretti. Mantenere separate queste fasi impedisce che un aggiornamento della pianificazione venga interpretato come un'autorizzazione tecnica.
Collegare ispezione, test e FAT alla configurazione
Il piano di ispezione e collaudo deve associare i requisiti richiesti a metodi, fasi, responsabili, punti di controllo o di verifica, moduli di registrazione e fonti di accettazione. Prima dell'inizio di un collaudo, verificare l'identità dell'apparecchiatura, il numero di serie o il riferimento al lotto, la revisione del disegno, la procedura di collaudo, i valori nominali applicabili, l'identificazione e lo stato dello strumento e qualsiasi deviazione approvata. Un risultato valido appartiene all'unità e alla configurazione identificate da tale registrazione.
È necessario distinguere tra attività di routine, attività specifiche di progetto e attività supervisionate. La guida al collaudo di accettazione in fabbrica (FAT) per apparecchiature di commutazione spiega come controllare l'ambito e la documentazione del FAT senza confonderlo con ogni obbligo di prova di routine o di tipo. La pagina ufficiale della pubblicazione IEC 62271-1 identifica lo standard di specifica comune per gli standard di prodotto applicabili alle apparecchiature di commutazione e controllo ad alta tensione in corrente alternata; l'edizione adottata e i requisiti specifici del prodotto devono comunque essere indicati dal progetto.
Utilizzare una catena di prove:
Fase di raccolta delle prove
Collegamento richiesto
Rinuncia al rischio in caso di mancata
Identificazione dell'articolo
Tracciabilità seriale, di lotto o di altro tipo approvato
Impossibile assegnare il risultato all'articolo ordinato.
Verifica della configurazione
Revisione e deviazioni del disegno/distinta base approvate
Il metodo corretto potrebbe essere applicato alla build sbagliata.
Metodo e strumento
Procedura approvata e stato dello strumento valido
Il risultato non può essere valutato o replicato in modo affidabile.
Il completamento verbale sostituisce le prove controllate
Chiusura punzone/deviazione
Disposizione e successiva ispezione o nuova prova, ove necessario.
La condizione di apertura è nascosta da uno stato generale di "superato".
Autorizzazione
Proprietario del cancello e registro di rilascio
Il completamento viene erroneamente interpretato come autorizzazione a procedere.
Un test superato non deve prevalere su una mancata corrispondenza di identità, una deviazione aperta o un risultato legato a un'altra revisione. Allo stesso modo, un pacchetto di test tecnici non risolve le discrepanze relative a targhette, imballaggio, lingua o registro dei documenti.
Le prove di test supportano il rilascio solo quando rimangono collegate all'articolo, alla configurazione, al metodo e allo stato di chiusura corretti.
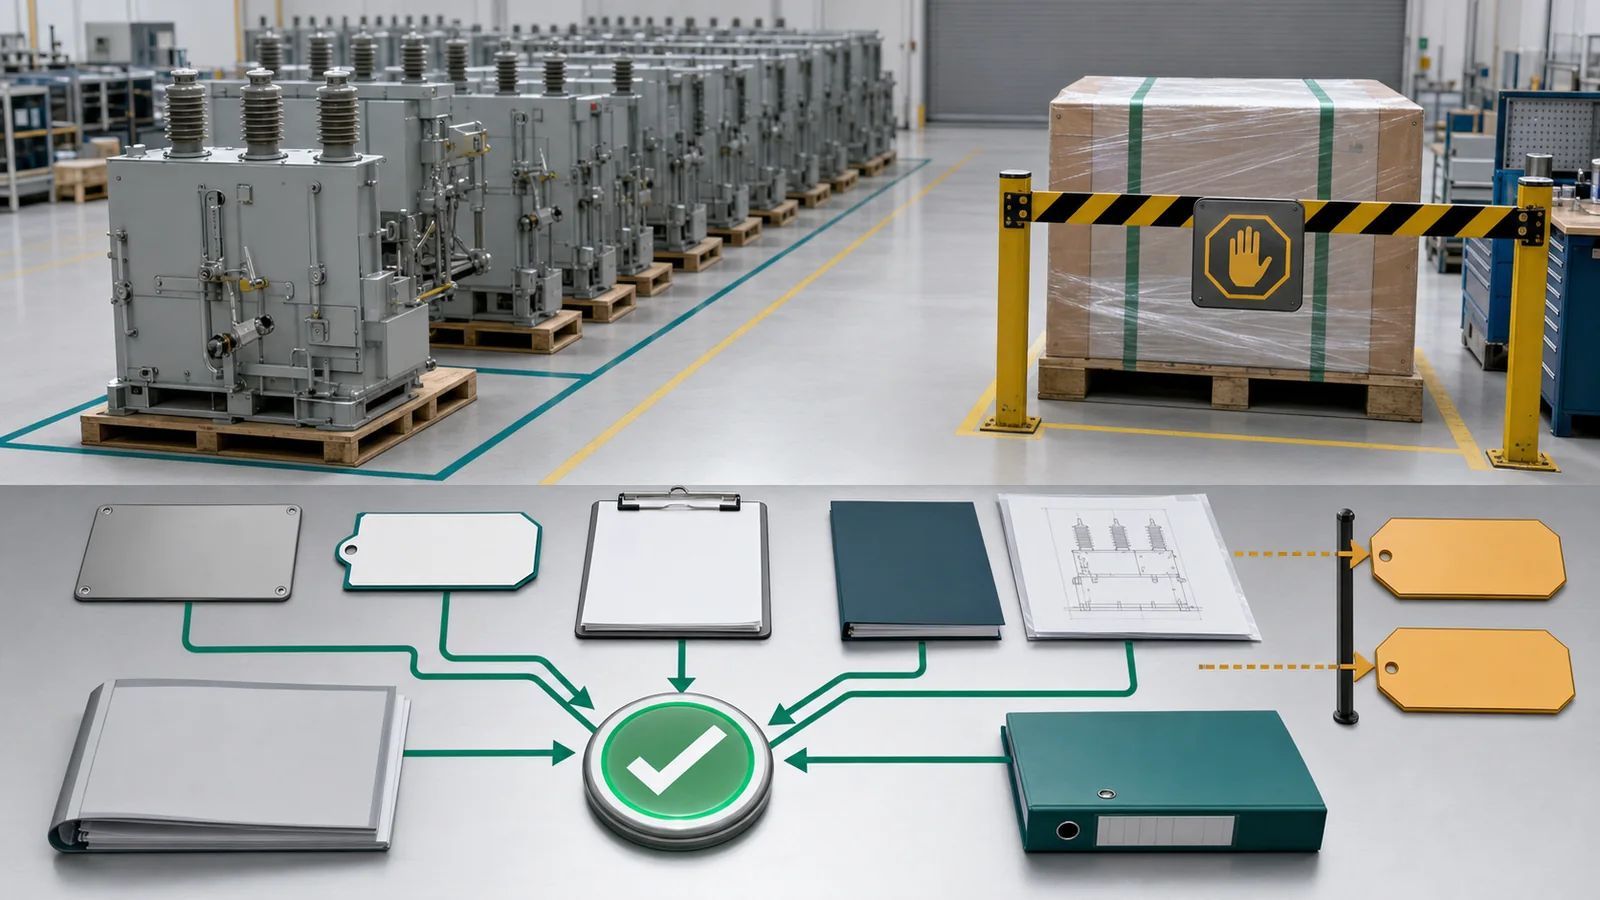
Bloccare le targhette, l'imballaggio e il registro di consegna
Il rilascio finale inizia prima della chiusura della cassa. È necessario congelare la grafica della targhetta, la stringa del modello del prodotto, i dati di classificazione, l'intervallo seriale, le avvertenze obbligatorie e il contenuto linguistico, le etichette di imballaggio, le specifiche di confezionamento, le modalità di conservazione e i marchi specifici per la destinazione, in base alla configurazione approvata. La preparazione può essere eseguita in parallelo con la produzione, ma la stampa o l'utilizzo finale devono seguire le regole di approvazione del progetto. Qualsiasi modifica successiva alla configurazione comporta una verifica di applicabilità di ogni marcatura e documento di consegna interessati.
L'ispezione dell'imballaggio deve verificare la presenza fisica delle apparecchiature e degli accessori rispetto alla configurazione di imballaggio approvata, e non limitarsi a contare le scatole rispetto a una bozza di elenco. Registrare l'identità dell'imballaggio, le parti sfuse incluse, gli accessori, gli strumenti operativi, gli articoli imballati separatamente, le misure di protezione o conservazione richieste dall'ordine, le etichette dell'imballaggio e la relazione tra l'imballaggio e i numeri di serie delle apparecchiature, ove richiesto.
Il registro dei documenti è lo strumento di riconciliazione finale. Può includere disegni as-built, verbali di collaudo, manuali, certificati richiesti dall'ordine, distinte di imballaggio, verbali di non conformità e note di rilascio. Non dare per scontato che ogni progetto necessiti degli stessi documenti; definire l'applicabilità nella base d'ordine e indicare ogni elemento come richiesto, fornito, esaminato, approvato ove necessario o non applicabile.
campo di rilascio finale
Fonte fisica
Registrare per riconciliare
Esempio di tenuta
Identità dell'attrezzatura
Marcatura del prodotto e del numero di serie
Configurazione approvata e verbale di collaudo
Mancata corrispondenza del modello o del numero di serie
Targhetta e etichetta
Targhetta e etichetta della confezione installate.
Registro delle illustrazioni e delle marcature approvato
Testo o lingua superati
Contenuto ricco
Attrezzature, accessori, articoli sfusi
Lista di imballaggio approvata
Oggetto mancante o non identificato
Consegna tecnica
Stato di realizzazione e verifiche completate
Registro dei documenti
Documento mancante, con revisione errata o aperto
Eccezioni
Articolo rielaborato o accettato con riserva
Prove di deviazione e di reispezione
La procedura per le unità interessate non è ancora stata chiusa.
Autorità di spedizione
Pacchetto fisico e documentale riconciliato
Nota di rilascio o stato autorizzato
Il cancello per la versione precedente è ancora aperto
L'autorizzazione alla spedizione viene concessa solo dopo che l'identità fisica, le marcature, il contenuto dell'imballaggio, le prove e i documenti controllati risultano conformi.
Risolvere un ordine rappresentativo di 24 unità prima della pubblicazione
Revisione tecnica rappresentativa, non un progetto per un cliente XIYA POWER, un risultato di fabbrica o una rivendicazione relativa a un ordine consegnato.
Consideriamo un ordine di 24 gruppi di apparecchiature di commutazione per esterni personalizzate: un'unità prototipo e 23 unità di serie. La base di progettazione approvata è il disegno Rev C. Durante la revisione del prototipo, la stringa del modello di prodotto approvato viene modificata. Il disegno controllato riflette la nuova stringa, ma la grafica della targhetta e la distinta di imballaggio riportano ancora la stringa del modello precedente al momento della revisione del rilascio finale.
Sospendere la serie interessata e il rilascio della spedizione. La discrepanza non dimostra che l'apparecchiatura sia elettricamente non conforme, ma impedisce che i registri e l'identità fisica dimostrino una configurazione coerente. La revisione dovrebbe:
Controllare la targhetta identificativa sul primo articolo e su tutte le unità della serie interessata, anziché affidarsi al file grafico.
Verificare quale stringa di modello e quale revisione del disegno compaiono nei registri di prova applicabili.
Verificare la corrispondenza tra i numeri di serie delle apparecchiature, le etichette degli imballaggi e le voci delle liste di imballaggio.
Verificare la presenza della stessa identità di configurazione nei disegni as-built, nei manuali, nei certificati richiesti e nel registro dei documenti.
Registrare le unità interessate, il proprietario responsabile, la correzione approvata e qualsiasi ispezione successiva o riemissione di documenti richiesta.
Se una targhetta fisica riporta la stringa precedente, applicare solo un metodo di sostituzione o correzione approvato e riesaminarla. Se un documento di prova identifica la stringa precedente, il tecnico autorizzato deve determinarne l'applicabilità all'unità Rev C e controllare qualsiasi documento di correzione o supplementare. Rivedere e riapprovare la lista di imballaggio prima che diventi il documento di rilascio. L'autorizzazione segue solo dopo che il registro di consegna ha verificato la corrispondenza tra apparecchiatura, marcature, identità del rapporto di prova, registri di imballaggio e documenti controllati.
Per una revisione del flusso di lavoro specifico del progetto, inviare la base d'ordine accettata, i disegni e lo stato delle revisioni, la documentazione del campione, l'ambito di ispezione/collaudo, i file di marcatura, i requisiti di imballaggio, l'elenco dei documenti, le deviazioni, la quantità, la destinazione e le tappe di rilascio richieste tramite la pagina di contatto di XIYA POWER . La revisione di tali informazioni precede qualsiasi impegno di produzione o spedizione.
Domande frequenti
Quali sono le fasi principali del flusso di lavoro nella produzione di apparecchiature ad alta tensione?
Il percorso di controllo standard comprende la conferma dell'ordine, il rilascio tecnico, la revisione del campione o del primo articolo, la produzione in serie controllata, l'ispezione e il collaudo, la revisione della marcatura e dell'imballaggio, la verifica della documentazione e l'autorizzazione alla spedizione. Il progetto deve definire il responsabile, le prove richieste e le condizioni di blocco per ogni fase di rilascio applicabile.
L'approvazione dell'ordine di acquisto autorizza la produzione?
Non da solo. Un ordine di acquisto stabilisce le basi commerciali e tecniche dell'ordine, mentre l'avvio della produzione dipende dai dati tecnici approvati per il progetto, dallo stato dei disegni, dalla risoluzione delle deviazioni e dall'eventuale approvazione dei campioni. Il percorso di autorizzazione preciso deve essere definito per l'ordine.
Un campione approvato può sostituire l'ispezione e il collaudo del lotto?
No. Un campione o un primo articolo supporta solo la progettazione e la lavorazione registrate nella sua approvazione. Le unità di serie richiedono comunque la tracciabilità della produzione, i controlli in corso di lavorazione, i test di routine, le ispezioni di progetto e la gestione delle deviazioni specificati per l'ordine.
Cosa succede quando un disegno viene modificato dopo l'inizio della produzione?
Registrare la modifica e la relativa motivazione, approvare la nuova revisione, identificare i materiali e le unità interessati e valutare se sono necessari lavori di rilavorazione, reispezione, nuove prove, rivalutazione dei campioni o aggiornamenti della documentazione. Non proseguire il lavoro interessato basandosi su un'e-mail informale o su un disegno non controllato e modificato.
Quando è necessario congelare i file relativi alla targhetta identificativa e all'imballaggio?
L'utilizzo di tali dispositivi deve essere autorizzato solo dopo che i campi di configurazione in essi contenuti siano stati verificati. La preparazione può iniziare prima, ma qualsiasi modifica successiva al modello, alla potenza nominale, alla serie seriale, agli accessori, alla lingua o alle marcature di destinazione richiede una verifica di applicabilità e una nuova approvazione prima dell'utilizzo finale.
Quali record devono essere chiusi prima del rilascio della spedizione?
Chiudere la documentazione definita dall'ordine, che può includere la tracciabilità della produzione, i registri di ispezione e collaudo, i registri FAT o di testimonianza, gli elementi di punzonatura, le deviazioni, le prove di reispezione o ritest, le targhette e le etichette approvate, la lista di imballaggio, i disegni as-built, i manuali, i certificati richiesti, il registro dei documenti e il verbale di autorizzazione finale.
Candy Zhao
Candy Zhao, direttrice vendite presso XIYA POWER, coordina le richieste di offerta tecnica per apparecchiature di media tensione, interruttori di carico, sezionatori, fusibili, scaricatori di sovratensione e relative apparecchiature di distribuzione. Si occupa inoltre della comunicazione relativa alle offerte, dei disegni, delle richieste di rapporti di prova, delle condizioni di consegna e dei dettagli degli ordini di esportazione per aziende di servizi pubblici, appaltatori EPC, costruttori di quadri elettrici e distributori.